涂膜出现颗粒、失光,或不同批次之间色差明显时,颜料分散缺陷通常出在四个环节之一:润湿、研磨、粒子稳定和分散剂。常见的五种缺陷是膜面颗粒、光泽低、色差、浮色,以及沉降或粘度升高。工厂需要在研磨后立即测细度,在湿膜上做揉搓试验,并在色浆储存期间跟踪粘度。
涂料中的颜料分散是什么,分散缺陷如何影响涂料
颜料分散是把干颜料粉体(本身是相互黏结的粒子团)变成粒子均匀分布在树脂和溶剂中的状态。这一过程分三个连续阶段,任何一个阶段出问题,都会在涂膜上留下各自的痕迹。
**润湿:**树脂和溶剂取代粒子表面及粒子间隙中的空气。粒子没有被润湿,研磨力就无法将其分开。
研磨:剪切力把团聚体(即由较弱吸引力松散黏结在一起的初级粒子团)破碎成更小的粒子。
稳定:分散剂吸附在颜料粒子表面,产生排斥力,使粒子不再重新黏结。排斥力不足时,已分开的粒子会发生絮凝(flocculation),即在液态涂料中或涂膜干燥过程中重新形成粒子团。
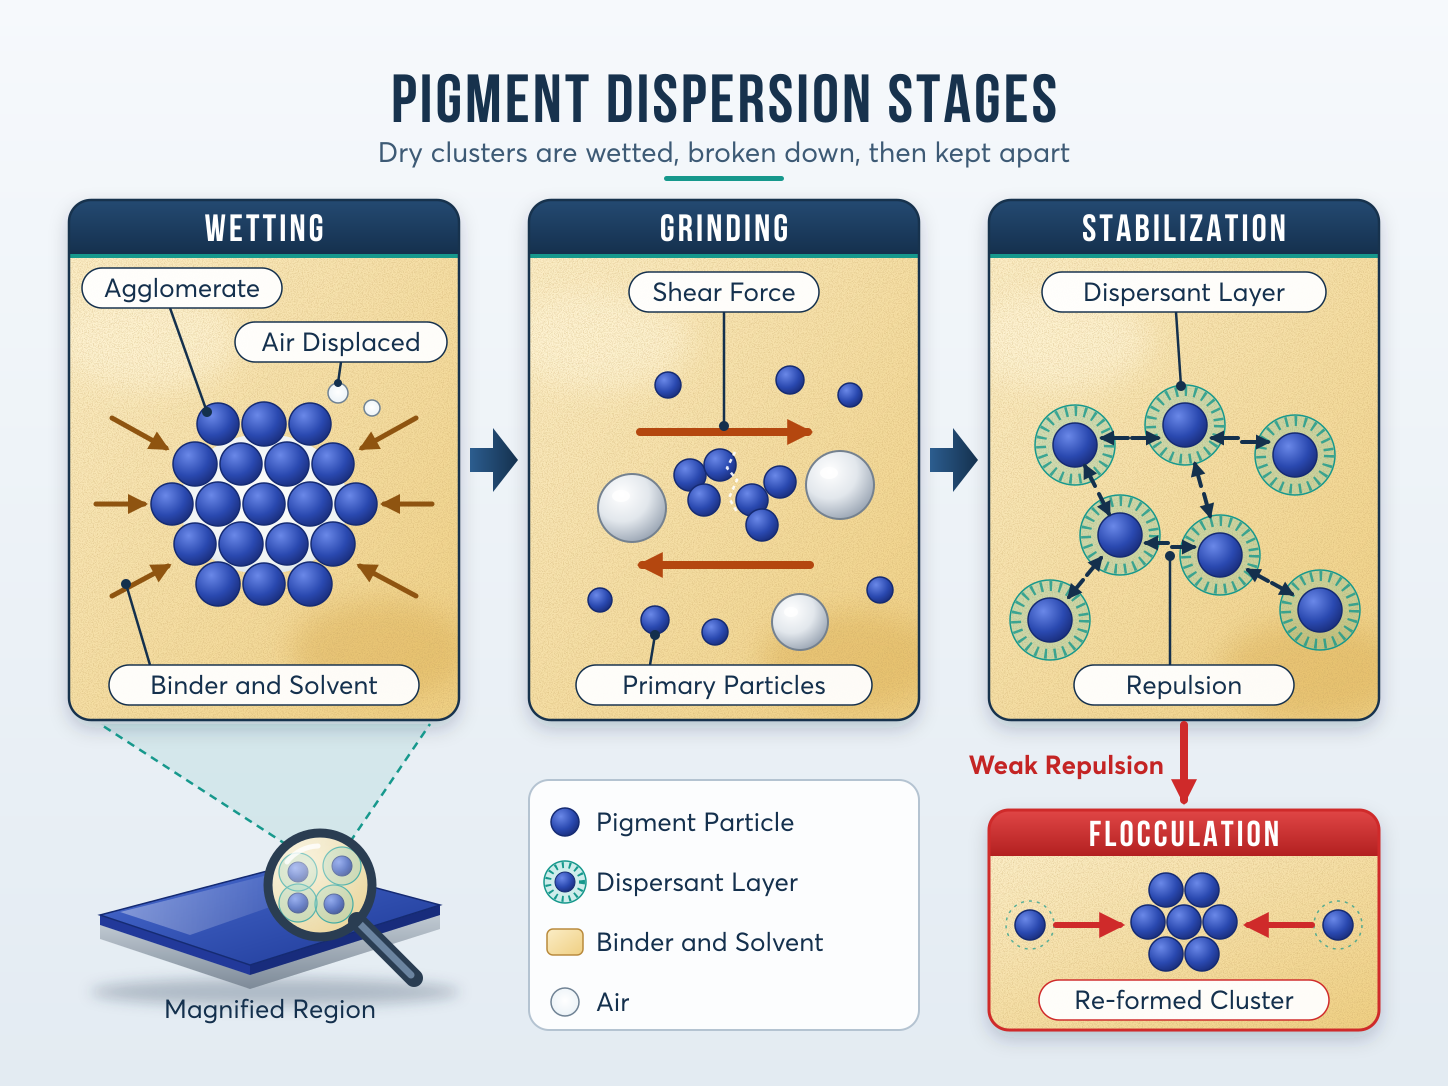
粒子分开不充分或重新黏结,会使着色力下降,因为大粒子团吸收和散射光线的效率低于单个粒子。粒子团使表面变粗糙,涂膜因此失光,遮盖力也随之变化;分开程度不同时,同一配方的两个批次会出现色差。对于每天生产多个批次的生产线,这种偏差通常在调色或两批涂料并排比色时暴露出来。生产现场的视角可参阅工业涂料中颜料分散不良及解决方法一文。
造成5种颜料分散缺陷的4类成因
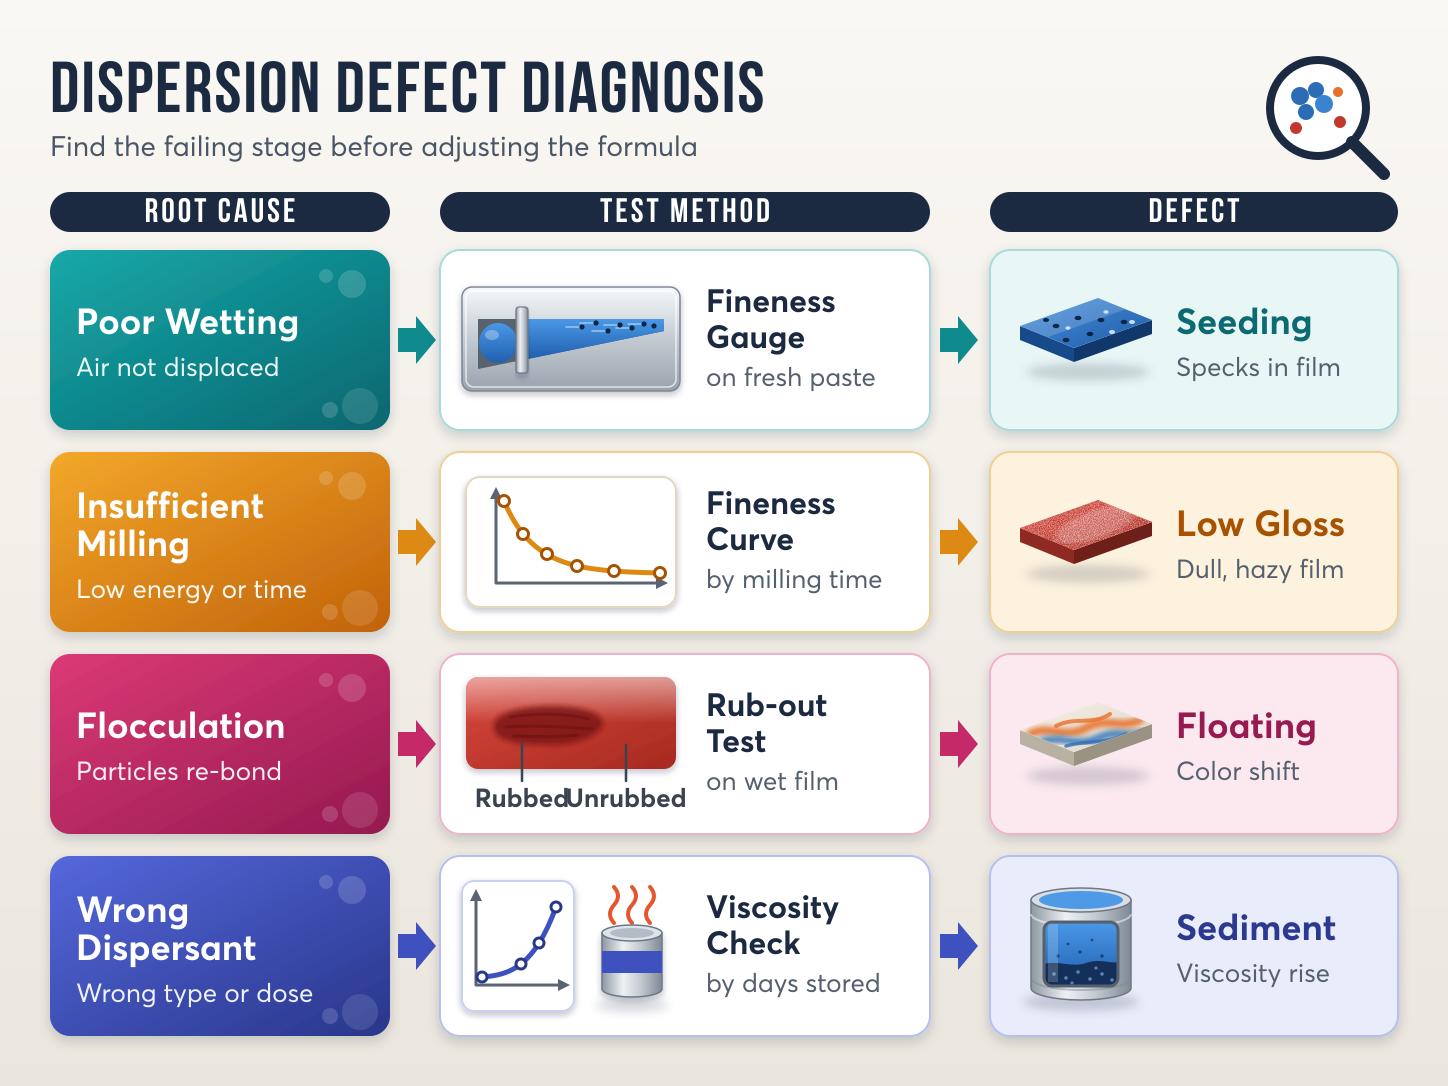
五种缺陷可归结为四类成因,每类成因都有各自的表现和检验方法,工厂可逐一排除。
成因1——润湿不良(导致膜面颗粒缺陷)
**表现:**涂膜上有零星颗粒,色浆的粉体团中夹有气泡。
**检验:**用细度计检测,常称赫格曼细度计。这是一块带沟槽的钢板,沟槽沿一个方向逐渐变浅。用刮刀沿沟槽刮出一层色浆,颗粒或划痕开始出现的位置,即为色浆中最大粒子的尺寸。
**解决方法:**缓慢加入粉体,加入时液相保持搅拌,并在转入研磨前留足搅拌润湿的时间。粉体一次倒入会在内部形成干团,树脂渗不进去。
**风险:**靠延长研磨时间来弥补润湿不足,会使物料升温、耗能增加,而颗粒依然存在。
成因2——研磨能量或时间不足(导致光泽低缺陷)
**表现:**配方不变,着色力和光泽却低于标准样。
检验:按研磨时间节点取样,跟踪细度随研磨时间的变化。细度曲线仍在下降,说明能量不足;曲线已趋平而涂膜仍不够亮,则原因在其他环节。
**解决方法:**调整研磨介质(珠)装载量、转速和研磨基料的粘度。基料过稀,剪切力传递差;基料过稠,珠子运动缓慢并产生热量。设备和研磨条件的选择见如何为工业涂料选择颜料研磨方法一文。
**风险:**部分颜料研磨过度会变色,因此停止研磨的节点需要对照标准样的颜色确定。
成因3——稳定性差,颜料絮凝(导致色差和浮色缺陷)
机理:已分开的粒子在液态涂料中或涂膜干燥时重新黏结。体系中有多种颜料时,各颜料因粒径和分散剂吸附程度不同,迁移速度也不同。其中一种向表面聚集或分离成条纹,这就是涂料浮色。同一机理还会使干膜颜色与湿膜不一致,或造成批次之间的色差。
**检验:**揉搓试验(rub-out)。用手指在尚未干燥的湿膜上揉搓一小块区域,再将揉搓区与未揉搓区的颜色对比。揉搓区颜色变深或变色,说明粒子团被揉开,即颜料已在涂料中发生絮凝。
**解决方法:**重新审视分散剂体系和颜料的加料顺序,因为后加入的颜料可能把先加入颜料粒子上的分散剂拉走。
**风险:**靠添加颜料来调色,只是暂时掩盖缺陷。下一批次缺陷会再次出现,同时颜料成本上升。
成因4——分散剂不适用或用量错误(导致沉降和粘度升高缺陷)
**表现:**色浆数日后变稠,储存时桶底沉淀结硬。
**检验:**按储存天数测粘度,并将一桶样品放在高于日常库房的温度下存放。粘度逐渐上升,或沉淀层无法搅散,说明粒子正在重新结合。
**解决方法:**选择与树脂体系和颜料类型相容的分散剂,并按颜料的比表面积确定用量。比表面积大的颜料需要更多分散剂才能包覆全部粒子。
**风险:****分散剂过量**会降低涂膜的耐水性和附着力,因此加大用量不是解决沉降的稳妥办法。
颜料分散缺陷的快速诊断流程
批次涂料出现缺陷时,先按下列顺序执行四个步骤,锁定出问题的环节,再去调整配方。
- **研磨后立即测细度。**用细度计检测刚出机的色浆。若仍有粗颗粒,则回到润湿和研磨环节(成因1和成因2)。
- **用揉搓试验判断是否絮凝。**在调配完整的涂料湿膜上做揉搓试验。揉搓区与未揉搓区颜色不同,说明粒子在研磨后重新黏结(成因3)。
- **与标准样对比着色力和光泽。**按与标准样相同的厚度制膜,在相同光照条件下对比。细度合格而着色力或光泽偏低,则怀疑絮凝或分散剂体系有问题。
- **跟踪储存后的粘度和沉降。**按储存天数测粘度,并检查桶底。色浆变稠或沉底结硬,指向分散剂类型不当或用量错误(成因4)。
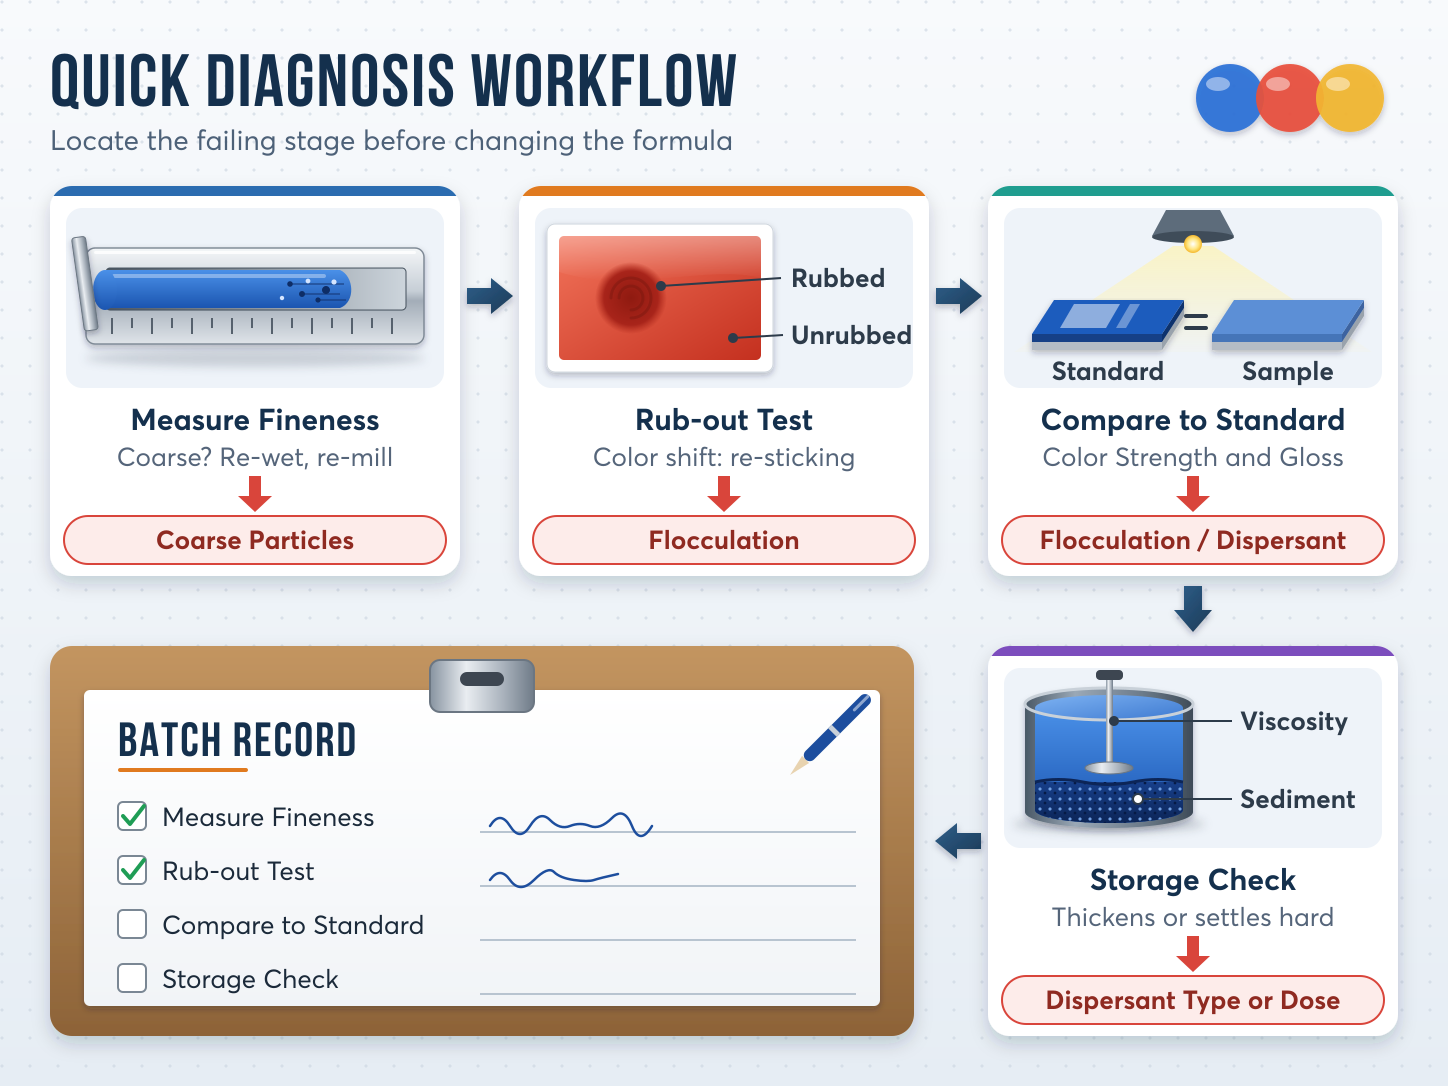
将每一步的结果记入批次记录单。多个批次出现相同缺陷时,这份记录单能显示缺陷始于哪个环节,以及是否随颜料批号重复出现。
选料与操作中预防颜料分散缺陷的方法
预防先从固定工艺做起,然后才是选择原料。
**规范操作。**把每个色系的加料顺序、搅拌润湿时间和研磨参数写成文件。不同班次的操作人员按同一张记录单作业,批次之间的分散程度会更稳定。
**选对颜料类型。**有机颜料和无机颜料的表面、硬度以及与分散剂的相容程度各不相同,同一研磨工艺不会得到同样的结果。Hangzhou Zealan Chemical 供应涂料用有机颜料和无机颜料。生产线研磨能力不足时,预分散色浆可以省去干粉研磨环节,工厂只需调色并检测来料细度。如果生产线同时做包装油墨,可阅读包装油墨应使用颜料还是染料一文来选择色料类型。
**TDS上需要关注的指标。**数据按产品型号分别公布,因此需要对照正在使用的具体型号:
- 吸油量和**比表面积:**决定润湿和包覆粒子所需的树脂与分散剂用量。
- 耐光性和**耐热性:**说明颜色在户外暴晒或烘烤时是否变色,以及能否承受研磨产生的热量。
- **推荐树脂体系:**供应商已与该颜料配合试验过的树脂和溶剂类型。
**批次间控制。**将每批COA与已批准的批次对照,再打样并与标准色样比较,然后才投入生产。新批次若色差偏大或更难分散,会在这一步被发现,而不是等到成品涂料出问题。
颜料分散常见问题
如何判断颜料已充分分散?
当细度计读数在各取样节点之间不再变化,揉搓试验中揉搓区与未揉搓区没有差异,且涂膜达到标准样的着色力和光泽时,即为分散充分。三项试验都需要做,因为每项只能发现一类缺陷。
为什么涂料干燥后会浮色?
浮色是因为同一体系中的各种颜料在涂膜干燥过程中迁移速度不同,其中一种向表面聚集或分离成条纹。原因通常是粒子絮凝,或分散剂未能均匀地稳住各种颜料。揉搓试验有助于确认。
可以用色浆代替干颜料吗?
生产线缺少研磨设备,或调整工艺后颗粒缺陷仍反复出现时,应考虑使用。色浆可以省去干粉研磨环节,但需要确认色浆与正在使用的树脂体系相容,并对每批来料检测细度。
研磨时间越长,分散就一定越好吗?
不是。细度在各取样节点已趋稳定后,继续研磨只会产生热量并浪费电能。对部分颜料而言,研磨过度还会变色。若仍有颗粒,应先检查润湿环节和研磨基料,再考虑延长时间。
结论
五种颜料分散缺陷,即膜面颗粒、光泽低、色差、浮色,以及沉降或粘度升高,都可以追溯到工艺的四个环节。先诊断准确的环节,再调整配方,工厂就能避免靠添加颜料或延长研磨来治标。
- 5种颜料分散缺陷可归结为4个环节:润湿、研磨、稳定、分散剂。
- 细度、揉搓试验和储存粘度是三项主要检验。
- 按树脂体系和工厂的研磨能力选择颜料。
请提供涂膜缺陷照片,以及所用的树脂体系和研磨参数,Vichem技术团队将与您一同排查原因。
Vichem 是越南市场上科思创(Covestro)、中石化(Sinopec)、道达尔科碧恩(TotalEnergies Corbion)、布勒(Bühler)、Tinox 等国际知名品牌化学助剂及设备产品的经销商。
如需了解更多产品信息,欢迎通过以下渠道联系我们:
- 热线:08 1790 1790
- Zalo OA:Vichem JSC
- 邮箱:contact@vichem.vn
- LinkedIn:Vichem JSC
- 网站:www.vichem.vn
- Facebook:Vichem JSC