颜料分散不良是指颜料粒子未能被分开,或分开后又重新絮凝聚集的现象,通常由润湿不足、研磨能量不够,或缺少使粒子保持间距的稳定作用造成。要查明原因,工程师可用刮板细度计检测细度,跟踪颜色强度随时间的变化,并在湿涂膜上做擦涂试验。这三项结果可以说明应调整研磨工艺还是调整配方。
颜料未分散与颜料絮凝回聚是两种不同的缺陷
这两种缺陷常被统称为"颜料分散不良",但成因和处理方向并不相同。
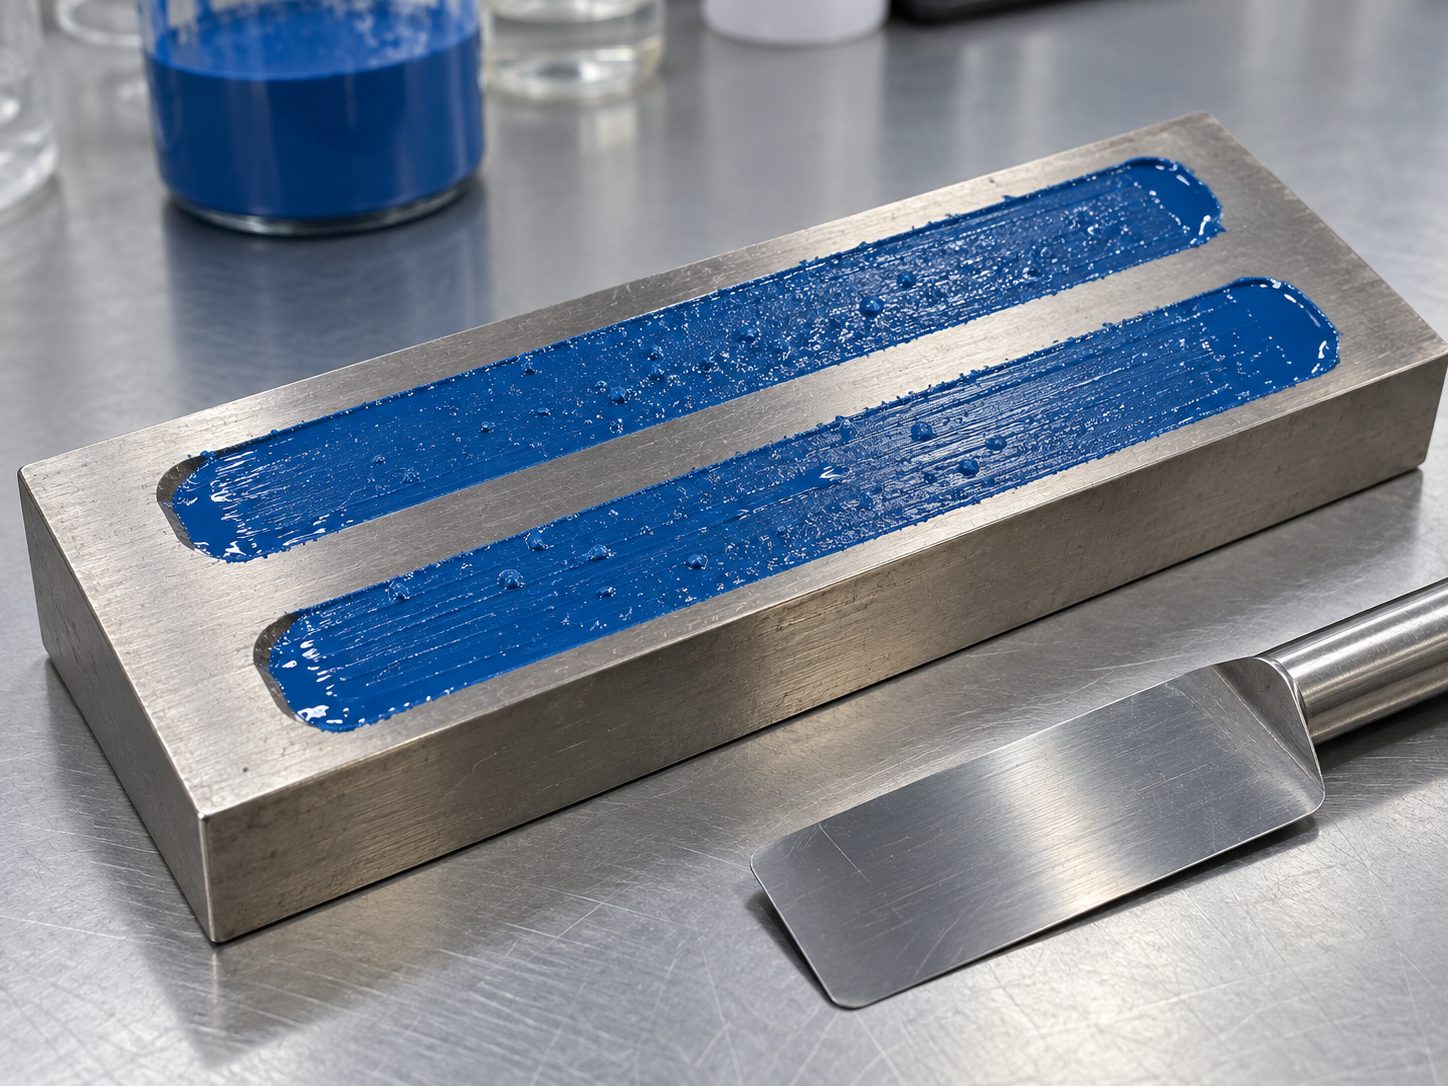
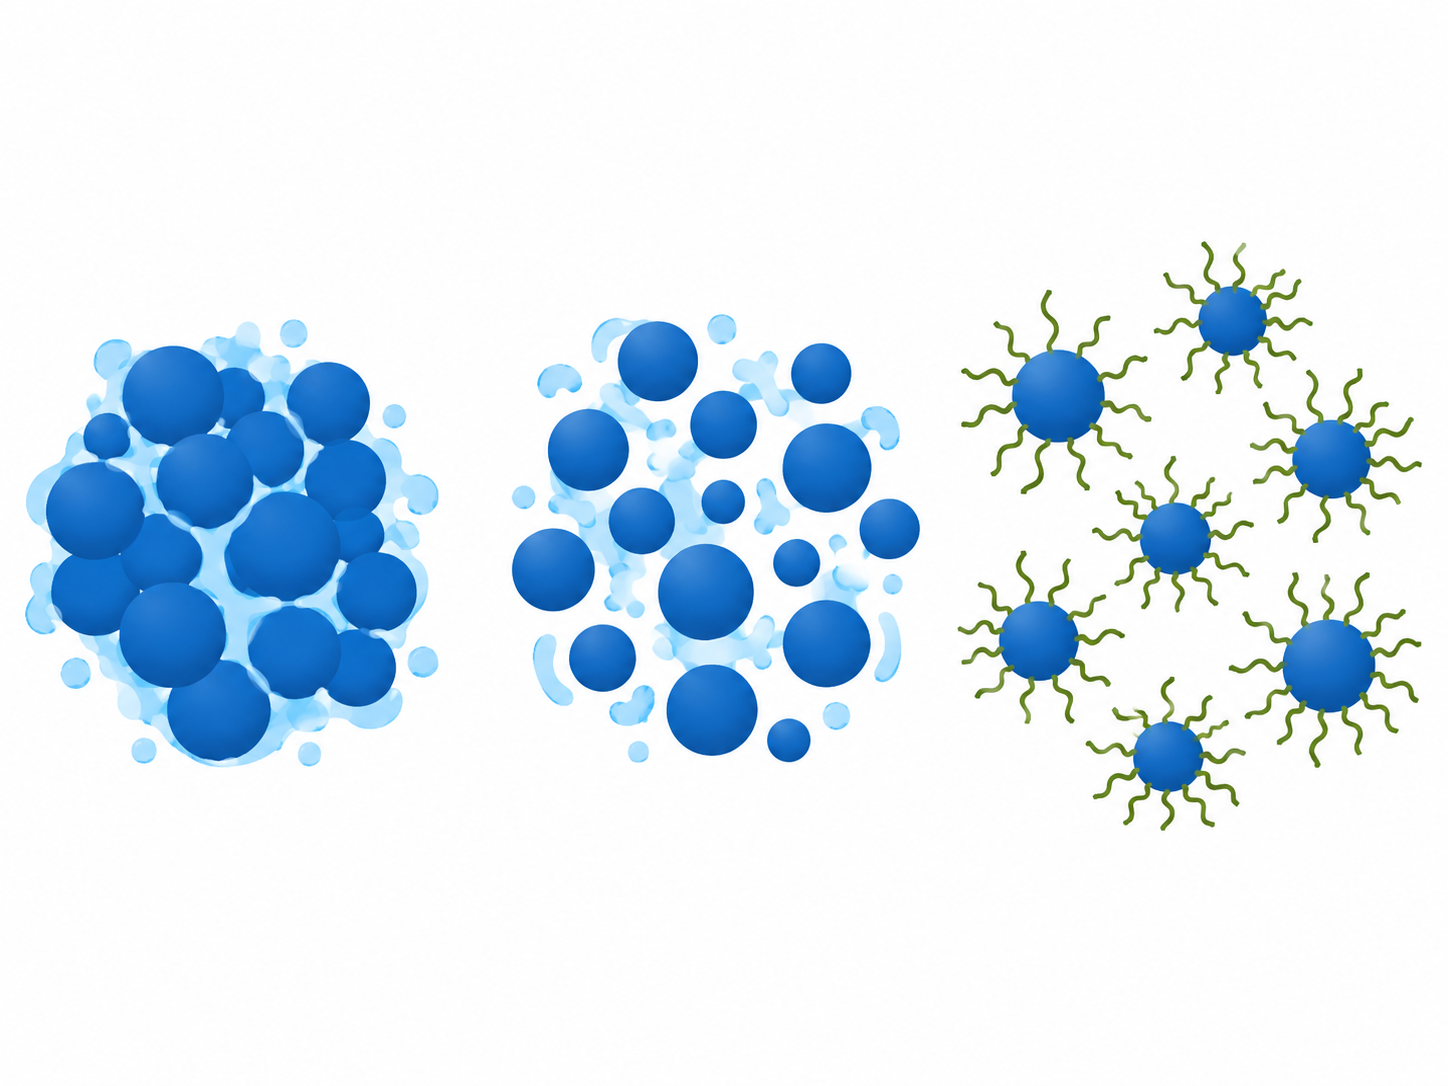
未分散是指颜料团聚体在研磨过程中没有被破碎。迹象在研磨后立即出现:从研磨设备取出的样品仍含粗颗粒,刮板细度计上的涂痕有点和线,涂料细度达不到配方要求。这类缺陷与润湿环节和研磨能量有关。
絮凝回聚(flocculation)则相反。研磨批次已经达到细度要求,但已分开的粒子在储存、稀释或与树脂混合时被重新吸引在一起,形成松散的絮团。常见迹象是颜色比刚研磨完的样品更淡、色相偏移,或膜面浮色。这些絮团结合力弱,在细度测定中不会显现,用力擦涂或剪切时也会被打散,因此需要专门的试验来发现。
区分这两种缺陷,决定了从哪里着手处理。未分散,应回头检查研磨环节。絮凝回聚,应检查粒子稳定和稀释方式;此时延长研磨时间只会增加热量和能耗。
两种缺陷造成的后果相近。粗颗粒或絮团使表面粗糙,导致涂膜光泽下降。颜料的表面积没有充分发挥,着色力和遮盖力低于预期。团聚的粒子比单个粒子重,会下沉,在桶底形成难以重新搅匀的硬沉淀。各批次的分散程度不一,会造成批次间色差,而客户按标准样确认颜色,工厂很难接受这种情况。
涂料中颜料为什么会分散不良
颜料分散依次经过三个阶段,问题可能出在任何一个阶段。
第一阶段是润湿。液体(树脂、溶剂或水)取代粒子表面和粒子间隙中吸附的空气与水汽。粒子没有被润湿,后续阶段的研磨能量就会被浪费,因为液体进不到团聚体内部。
第二阶段是破碎团聚体。研磨设备(球磨、砂磨、辊磨或高速搅拌桨)产生的剪切和冲击力,把团聚体分解成更小的粒子。只有研磨相的粘度足以把力传递给粒子,机械能才有效。研磨相过稀,研磨介质相互滑过而无法破碎团聚体;过稠,则会发热并使设备过载。
第三阶段是稳定。刚分开的粒子由于粒子间的吸引力,有重新靠拢的趋势。涂料体系通过两种机制使它们保持距离。在水性体系中,静电排斥依靠粒子周围同号电荷层使粒子相互排斥。在溶剂型体系中,空间位阻依靠吸附在粒子表面的聚合物链形成物理缓冲层,阻止粒子靠近。缺少这一阶段,即使研磨批次已达到细度要求,研磨后仍会重新絮凝。
三个阶段并非截然分开,下列因素会同时影响这三个阶段:
- 颜料类型。有机颜料的初级粒子小、比表面积大,因此比无机颜料更难润湿:需要更多的液体和表面活性剂才能覆盖整个表面,团聚体对空气的包裹也更紧。无机颜料表面积较小,通常更容易润湿,不过各品种的表面性质仍有差异。
- 投料顺序。在液体与分散剂尚未混匀时就倒入颜料粉,会结成外湿内干的团块。
- 研磨相中颜料与树脂的比例。颜料过多,则润湿用的液体不足,粘度急剧上升。颜料过少,则剪切力传递不佳,研磨效率低。
- 研磨温度。温度会改变粘度,造成溶剂局部挥发,还可能削弱聚合物层在粒子表面的吸附。
最后一类问题出现在研磨之后:稀释时的溶剂冲击。如果加入的溶剂或树脂与稳定用的聚合物层不相容,聚合物链就会收缩或脱离粒子表面,缓冲层失效,粒子重新絮凝。一次快速倒入大量溶剂,会形成局部超出相容范围的区域,即使最终体系仍然是相容的。
如何确定您涂料中颜料分散不良的原因
下列三项试验在工厂实验室即可完成,无需特殊设备。请按顺序进行,逐一排除各项原因。
按研磨时间测定细度
在各个研磨时间点取样,用刮板细度计测定,并记录每个时间点的温度和设备负荷。如果细度随各时间点持续改善,原因可能仅仅是研磨时间不足。如果测定曲线趋于平坦,涂痕上仍有粗颗粒,则说明细度不再下降,体系缺的是润湿或稳定,而不是时间。此时继续研磨只会增加热量。
擦涂试验(rub-out)
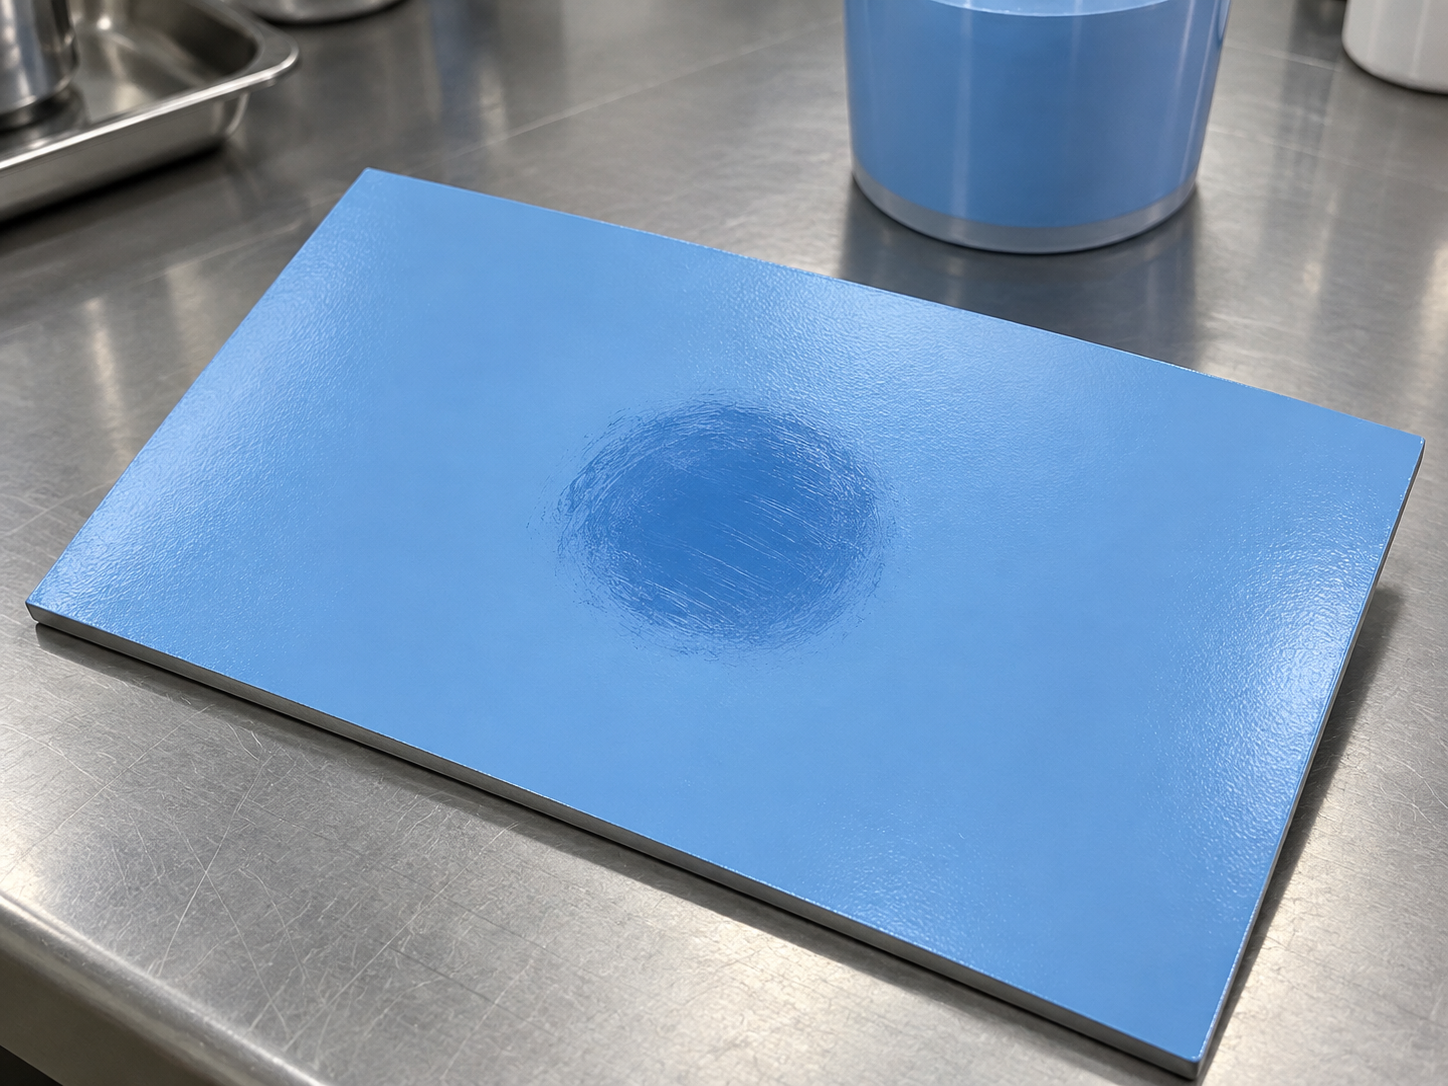
在试板上刮一层湿涂膜,用指尖轻擦一小块区域,直到涂膜开始发粘,然后待其干燥,并将擦涂区域与周围区域比较颜色。擦涂区域颜色更深,说明颜料已经絮凝回聚:擦涂的力打散了松散的絮团,颜色得以重新显现。如果两处颜色相同而细度仍然偏粗,则缺陷偏向未分散。
稀释试验与留样
把样品分成两份:一份快速稀释,另一份缓慢稀释,使用同一种溶剂或树脂。如果快速稀释的样品变淡或色相偏移,而缓慢稀释的没有,原因就是溶剂冲击。之后,把两份样品按内部流程在高温下留样,随时间观察沉淀、分色或浮色现象。把结果和擦涂试板的照片一并记录,以便在各批次之间比较。
颜料分散不良的解决方法
先处理工艺,因为成本较低;排除操作失误之后,再更换原料。
从研磨工艺入手
调整研磨相配比,使粘度足以把力传递给粒子,又不会产生过多热量。检查研磨介质的转速和装载量:转速或装载量不合适,会降低破碎团聚体的效率。通过冷却控制温度,并在每个取样时间点监测温度。把颜料缓慢加入已预先混好分散剂的液体中,使颜料逐步被润湿,不结块。在调整阶段,缓慢稀释并充分搅拌,以避免局部溶剂冲击。
从原料入手
如果工艺已经规范而问题仍在,就要检查原料。分散剂(属于消泡与分散类助剂)需要选对体系,即水性还是溶剂型,因为两种体系的稳定机制不同;也要与所用的颜料类型相匹配,即有机还是无机,因为粒子表面决定了分散剂的吸附方式。用量按颜料的表面积计算,而不是单纯按质量:同等质量下,小粒径的有机颜料需要比无机颜料更多的分散剂。
经过表面处理的颜料通常比未处理的更容易分散,当怎么研磨都达不到要求时,这是值得考虑的方案。比较不同品种时,您的团队应在颜料TDS上查看两项指标:吸油量和比表面积,因为这两项指标显示润湿所需的液体量和分散剂量。具体数值请取自所用品种的TDS,并对照相同的测定方法。
需要权衡的是:分散剂过量不会带来进一步改善,反而可能使涂膜的耐水性下降,并在生产和施工时产生泡沫。因此用量应按供应商的推荐范围通过试验确定,之后再重新测定细度、做擦涂试验和留样。
常见问题
如何判断颜料已经分散得足够细?
用刮板细度计测定细度,并对照配方内部标准的要求,再用擦涂试验和留样加以确认。细度合格但擦涂区域颜色更深,意味着粒子仍在絮凝回聚。只有三项结果都合格,才算分散充分。
为什么涂料放久了会变淡并在底部沉淀?
通常是颜料粒子絮凝回聚,因为稳定层不足以使它们保持分开。絮团的显色能力不如单个粒子,且更重,所以沉到底部。分散剂与树脂体系或溶剂不匹配,或储存温度过高,都会使这种现象发生得更快。
有机颜料是否比无机颜料更难分散?
是的,总体而言有机颜料更难。其初级粒子小、比表面积大,团聚体内会包裹空气,需要更多的液体和分散剂才能润湿。难度因品种和表面处理而异,因此需要查看所用品种的TDS。
分散剂加得越多越好吗?
不是。分散剂只需足以覆盖粒子表面即可。多出的部分不会带来进一步改善,反而可能使涂膜耐水性下降、泡沫增多。合适的用量取决于颜料的表面积,通过试验确定,并参考供应商的推荐。
结论
颜料分散不良包含两种各自独立的缺陷:研磨时粒子没有被破碎,以及研磨后粒子絮凝回聚。每种缺陷都有各自的迹象、试验和处理方法,因此在修改配方或更换原料之前,需要先加以区分。
- 未分散表现为研磨后细度立即不达标;絮凝回聚表现为稀释或留样后颜色变淡、色相偏移或沉淀。
- 分散经过三个阶段:润湿、破碎团聚体和粒子稳定。缺哪个阶段,就针对哪个阶段处理。
- 三项快速试验包括按时间点测定细度、擦涂试验,以及稀释试验加留样。
- 先处理工艺:研磨相配比、介质装载量、温度、投料与稀释方式。最后才更换分散剂或颜料,并依据TDS和试验进行。
Vichem 是越南市场上科思创(Covestro)、中石化(Sinopec)、布勒(Bühler)等国际知名品牌化学助剂产品的经销商。
如需了解更多产品信息,欢迎通过以下渠道联系我们:
- 热线:08 1790 1790
- Zalo OA:Vichem JSC
- 邮箱:contact@vichem.vn
- LinkedIn:Vichem JSC
- 网站:www.vichem.vn
- Facebook:Vichem JSC