Phân tán bột màu kém là tình trạng hạt màu không tách rời hoặc kết tụ lại sau khi đã tách, thường do thấm ướt không đủ, năng lượng nghiền thiếu hoặc thiếu chất ổn định giữ các hạt cách xa nhau. Để tìm nguyên nhân, kỹ sư kiểm tra độ mịn bằng thước đo độ mịn, theo dõi độ bền màu theo thời gian và làm phép thử chà xát trên màng sơn ướt. Ba kết quả này cho biết cần chỉnh quy trình nghiền hay công thức.
Bột màu chưa phân tán và bột màu kết tụ lại là hai lỗi khác nhau
Hai lỗi này thường bị gộp chung dưới tên "bột màu phân tán kém", nhưng nguyên nhân và hướng xử lý khác nhau.
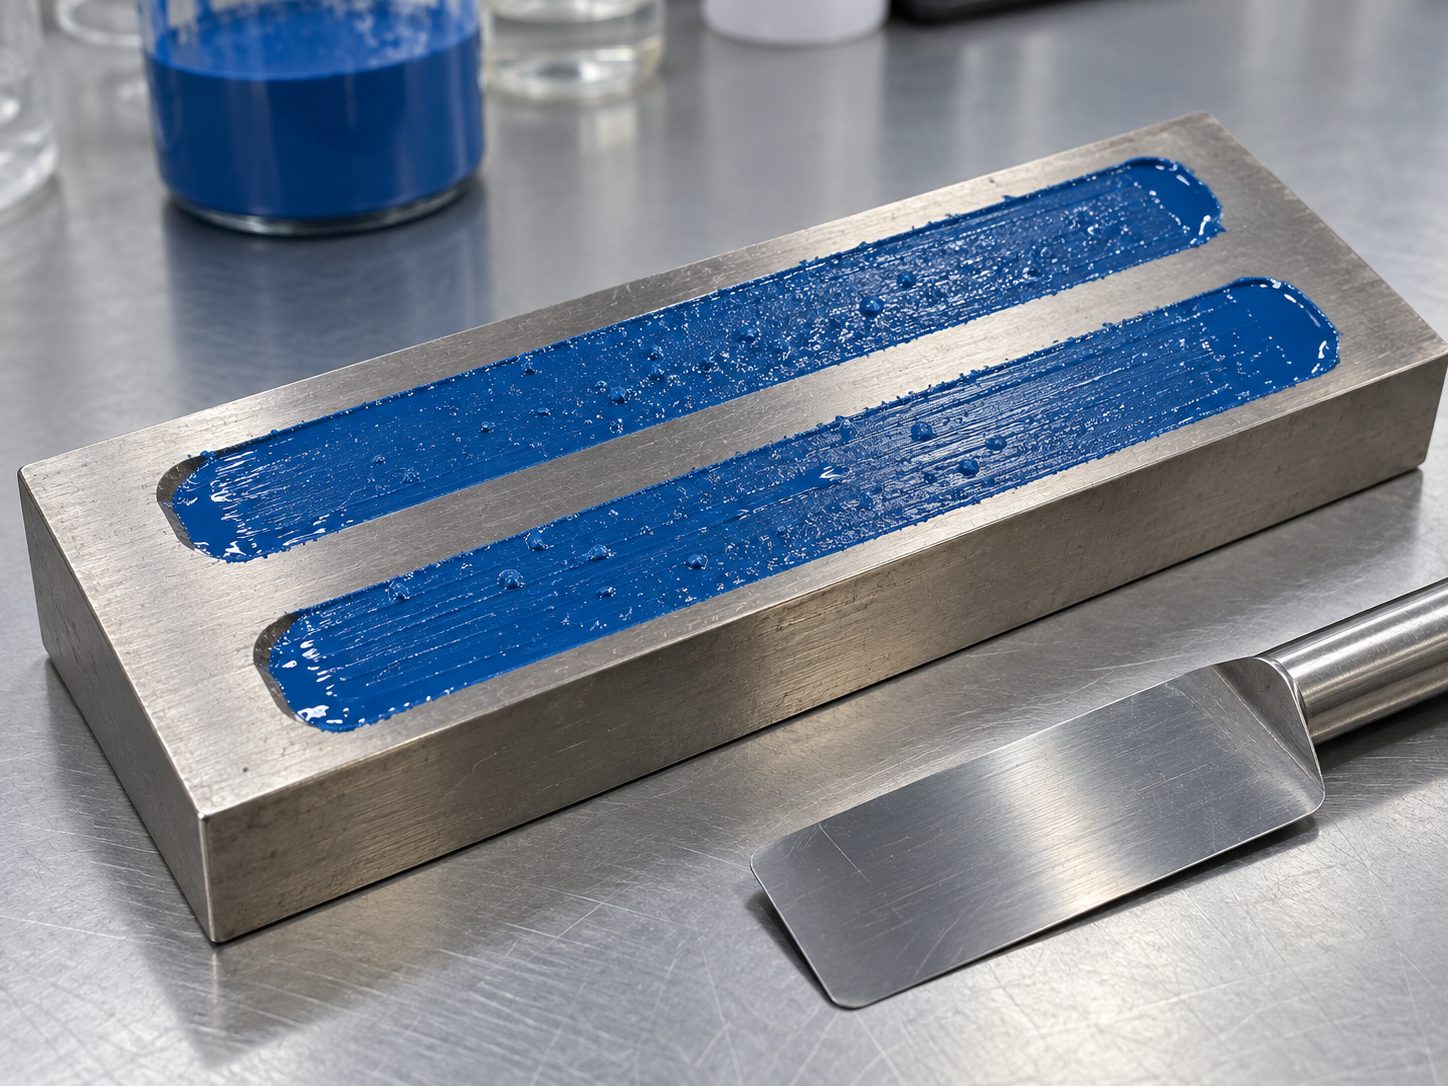
Chưa phân tán nghĩa là các khối kết của bột màu chưa bị phá vỡ trong quá trình nghiền. Dấu hiệu xuất hiện ngay sau nghiền: mẫu lấy từ máy nghiền còn hạt thô, vệt sơn trên thước đo độ mịn có chấm và vạch, kết quả đo độ mịn sơn không đạt yêu cầu của công thức. Lỗi này gắn với khâu thấm ướt và năng lượng nghiền.
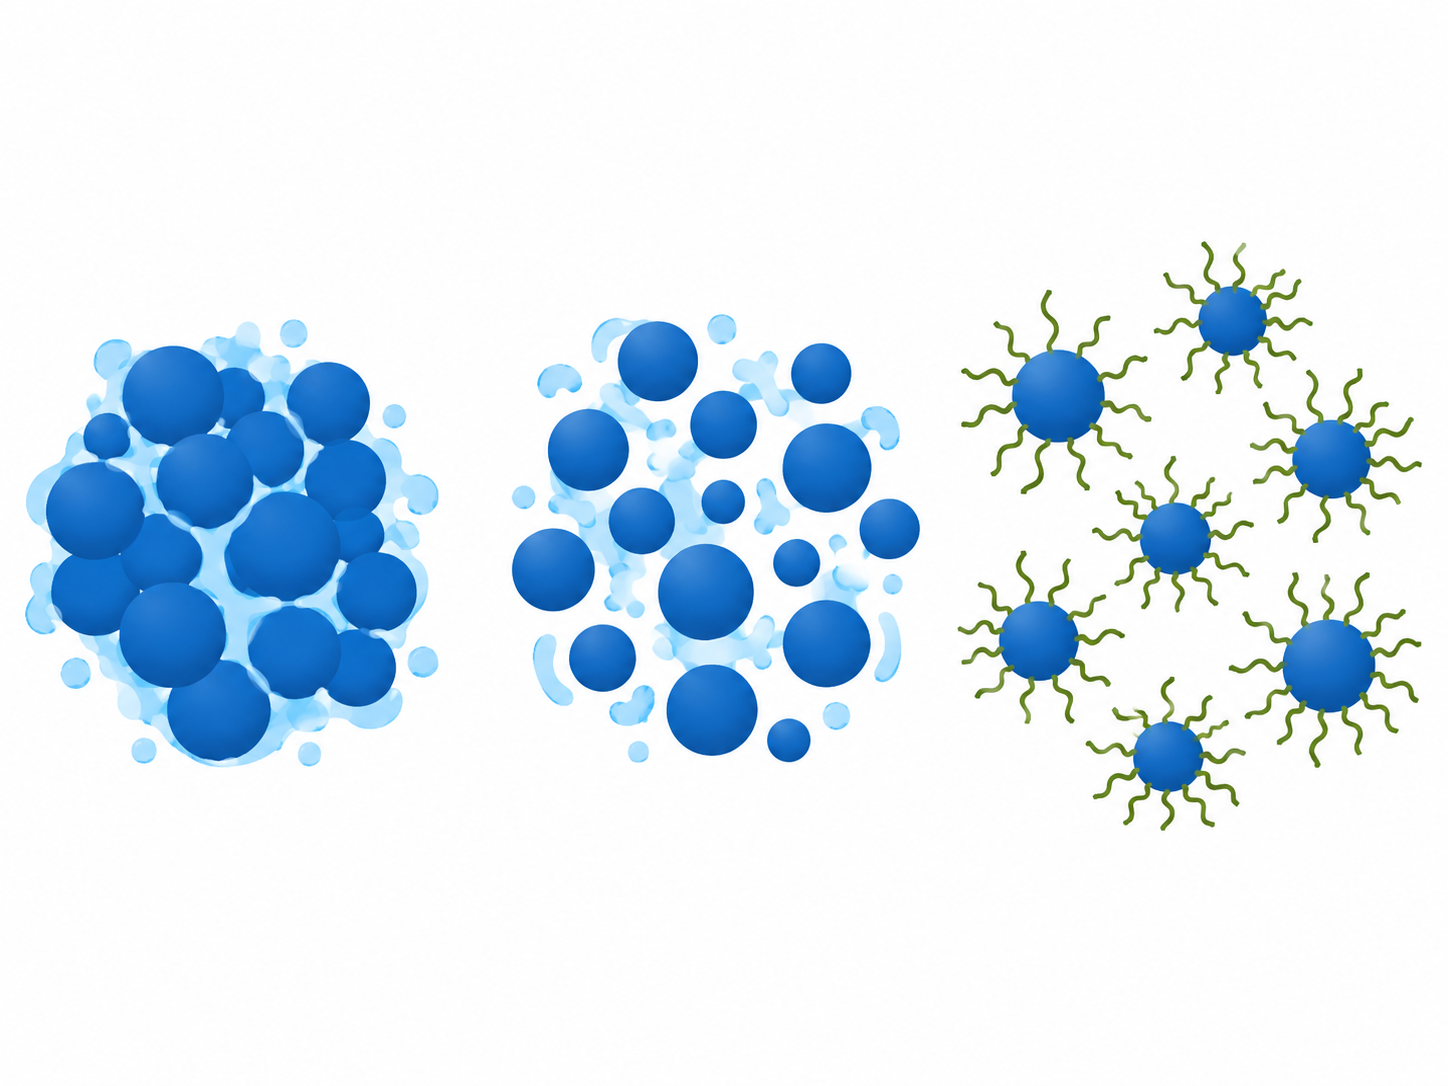
Kết tụ lại (flocculation) diễn ra theo chiều ngược lại. Mẻ nghiền đã đạt độ mịn, nhưng các hạt đã tách rời bị hút lại thành đám lỏng lẻo khi lưu kho, khi pha loãng hoặc khi trộn với nhựa. Dấu hiệu thường gặp là màu nhạt đi so với mẫu ngay sau nghiền, lệch tông hoặc nổi màu trên bề mặt màng. Các đám này liên kết yếu nên không hiện ra khi đo độ mịn, và cũng bị phá khi chà hoặc cắt mạnh, vì vậy cần phép thử riêng để phát hiện.
Phân biệt đúng hai lỗi quyết định việc xử lý ở đâu. Chưa phân tán thì xem lại khâu nghiền. Kết tụ lại thì xem lại khâu ổn định hạt và cách pha loãng; kéo dài thời gian nghiền trong trường hợp này chỉ tăng nhiệt và tốn năng lượng.
Hậu quả của cả hai lỗi gần giống nhau. Hạt thô hoặc đám kết tụ làm nhám bề mặt, nên giảm độ bóng của màng sơn. Bột màu không phát huy hết diện tích bề mặt nên cường độ màu và độ phủ thấp hơn dự tính. Hạt kết khối nặng hơn hạt đơn nên chìm xuống, tạo lắng cứng đáy thùng khó khuấy lại. Mức phân tán mỗi lô một khác nên xảy ra sai màu giữa các lô, điều nhà máy khó chấp nhận khi khách duyệt màu theo mẫu chuẩn.
Vì sao bột màu phân tán kém trong sơn
Quá trình phân tán bột màu đi qua ba giai đoạn nối tiếp, và lỗi có thể nằm ở bất kỳ giai đoạn nào.
Giai đoạn một là thấm ướt. Chất lỏng (nhựa, dung môi hoặc nước) thay thế không khí và hơi ẩm bám trên bề mặt hạt và trong các khe giữa hạt. Hạt chưa được thấm ướt thì năng lượng nghiền ở giai đoạn sau bị lãng phí, vì chất lỏng chưa vào được bên trong khối kết.
Giai đoạn hai là phá vỡ khối kết. Lực cắt và va đập từ thiết bị nghiền (bi, cát, trục lăn hoặc cánh khuấy tốc độ cao) tách khối kết thành hạt nhỏ hơn. Năng lượng cơ học chỉ hiệu quả khi độ nhớt pha nghiền đủ để truyền lực lên hạt. Pha nghiền quá loãng thì môi trường nghiền trượt qua nhau mà không phá được khối kết, quá đặc thì sinh nhiệt và quá tải máy.
Giai đoạn ba là ổn định. Hạt mới tách có xu hướng hút lại nhau do lực hút giữa các hạt. Hệ sơn giữ chúng tách xa bằng hai cơ chế. Trong hệ nước, đẩy tĩnh điện hoạt động nhờ lớp điện tích cùng dấu quanh hạt đẩy các hạt ra xa nhau. Trong hệ dung môi, cản trở không gian hoạt động nhờ các chuỗi polymer bám trên bề mặt hạt tạo lớp đệm vật lý, ngăn hạt tiến lại gần. Thiếu giai đoạn này thì mẻ đã đạt độ mịn vẫn kết tụ lại sau khi nghiền.
Ba giai đoạn không tách bạch hoàn toàn, và một số yếu tố ảnh hưởng đến cả ba:
- Loại bột màu. Bột màu hữu cơ có hạt sơ cấp nhỏ, diện tích bề mặt lớn, nên khó thấm ướt hơn bột màu vô cơ: cần nhiều chất lỏng và chất hoạt động bề mặt hơn để phủ kín bề mặt, và khối kết giữ không khí chặt hơn. Bột màu vô cơ có bề mặt nhỏ hơn nên thường dễ thấm ướt hơn, dù tính chất bề mặt của từng loại vẫn khác nhau.
- Thứ tự nạp liệu. Đổ bột vào khi chất lỏng và chất phân tán chưa hòa đều tạo cục có lớp vỏ ướt bên ngoài và lõi khô bên trong.
- Tỷ lệ bột màu và nhựa trong pha nghiền. Quá nhiều bột thì thiếu chất lỏng để thấm ướt và độ nhớt tăng mạnh. Quá ít bột thì lực cắt truyền kém, nghiền không hiệu quả.
- Nhiệt độ nghiền. Nhiệt làm đổi độ nhớt, làm dung môi bay hơi cục bộ và có thể làm lớp polymer bám kém đi trên bề mặt hạt.
Lỗi cuối cùng xảy ra sau nghiền: sốc dung môi khi pha loãng. Nếu dung môi hoặc nhựa pha vào không tương thích với lớp polymer ổn định, các chuỗi co lại hoặc rời khỏi bề mặt hạt, lớp đệm mất tác dụng và hạt kết tụ lại. Đổ nhanh một lượng lớn dung môi tạo ra vùng cục bộ vượt ngưỡng tương thích, dù hệ cuối cùng vẫn có thể tương thích.
Cách xác định nguyên nhân bột màu phân tán kém trong sơn của bạn
Ba phép thử dưới đây làm được tại phòng thí nghiệm của nhà máy, không cần thiết bị đặc biệt. Làm theo thứ tự để loại dần từng nguyên nhân.
Đo độ mịn sau nghiền theo thời gian
Lấy mẫu ở từng mốc thời gian nghiền và đo bằng thước đo độ mịn, ghi kèm nhiệt độ và tải máy ở mỗi mốc. Nếu độ mịn còn cải thiện đều qua các mốc, nguyên nhân có thể chỉ là thời gian nghiền chưa đủ. Nếu đường đo đi ngang và vệt sơn vẫn còn hạt thô, độ mịn không giảm nữa cho thấy hệ thiếu thấm ướt hoặc thiếu ổn định, chứ không thiếu thời gian. Nghiền thêm lúc này chỉ làm tăng nhiệt.
Phép thử chà xát (rub-out)
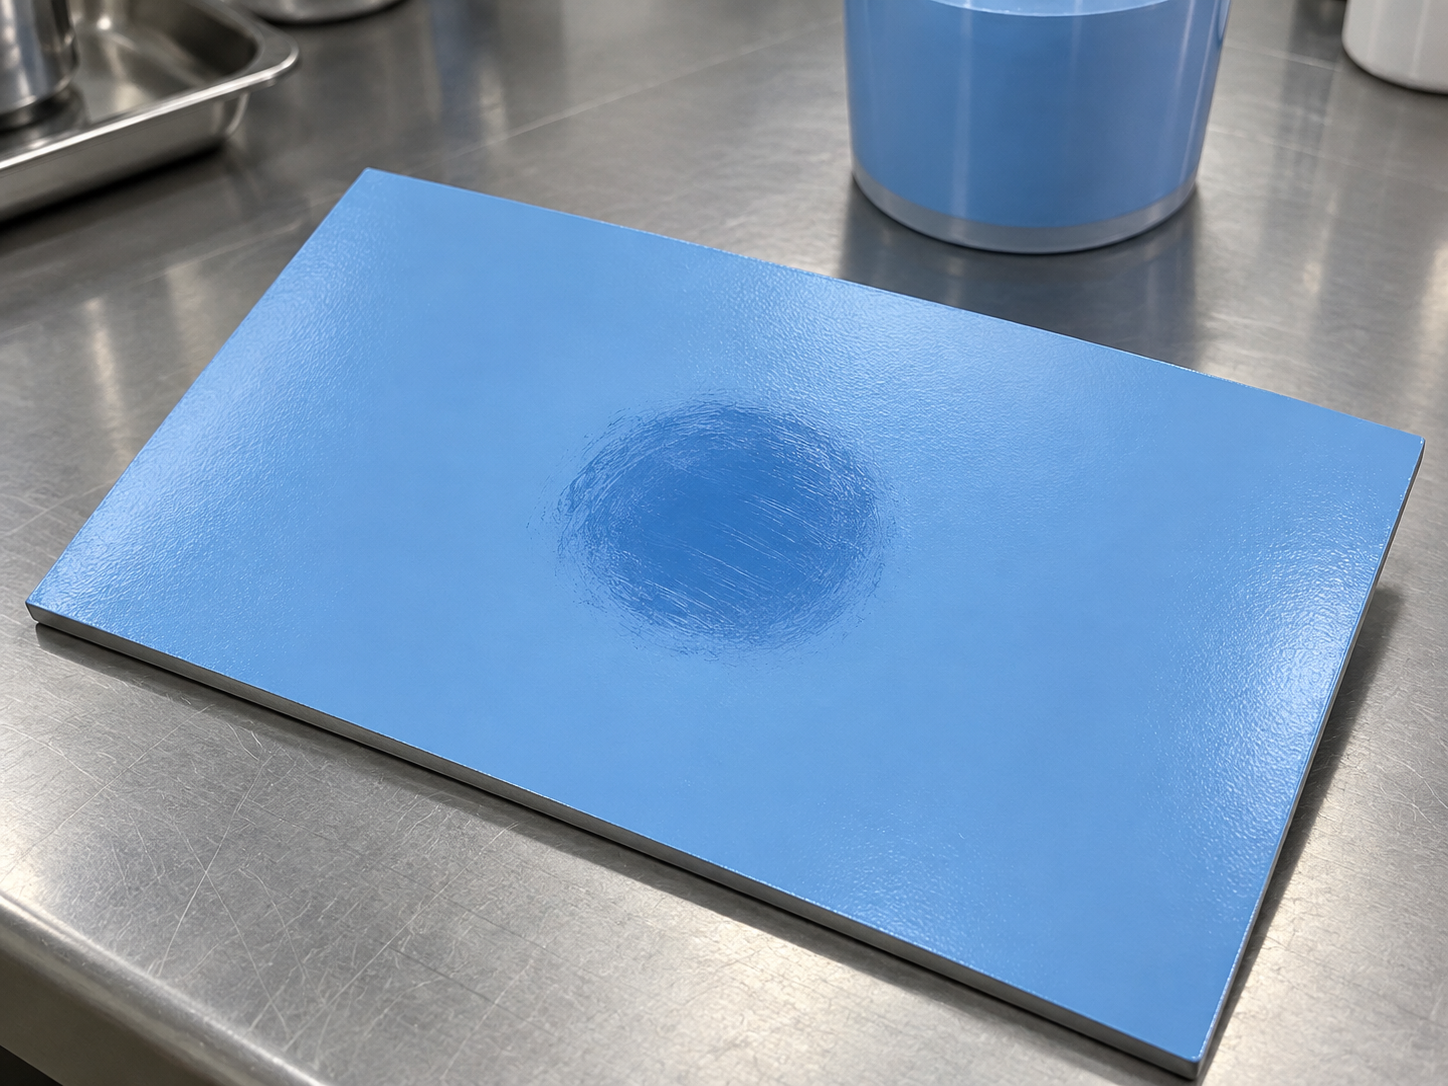
Phết một màng sơn ướt lên tấm thử, chà nhẹ một vùng nhỏ bằng đầu ngón tay cho đến khi màng bắt đầu se, rồi để khô và so màu vùng chà với vùng xung quanh. Vùng chà đậm màu hơn chứng tỏ bột màu đã kết tụ lại: lực chà phá đám lỏng lẻo và màu phát triển trở lại. Nếu hai vùng giống nhau mà độ mịn vẫn thô thì lỗi thiên về chưa phân tán.
Thử pha loãng và lưu mẫu
Chia mẫu thành hai phần: pha loãng nhanh một phần và pha loãng chậm phần kia bằng cùng dung môi hoặc nhựa. Nếu mẫu pha nhanh nhạt màu hoặc lệch tông còn mẫu pha chậm thì không, nguyên nhân là sốc dung môi. Sau đó lưu cả hai mẫu ở nhiệt độ cao theo quy trình nội bộ và quan sát hiện tượng lắng, tách màu hoặc nổi màu theo thời gian. Ghi kết quả cùng ảnh tấm thử chà xát để so giữa các lô.
Cách khắc phục bột màu phân tán kém
Xử lý quy trình trước vì ít tốn chi phí, đổi nguyên liệu sau khi đã loại trừ lỗi vận hành.
Xử lý phía quy trình nghiền
Điều chỉnh tỷ lệ pha nghiền để độ nhớt đủ truyền lực lên hạt mà không sinh nhiệt quá mức. Xem lại tốc độ và tải môi trường nghiền: tốc độ hoặc tải không phù hợp làm giảm hiệu quả phá khối kết. Kiểm soát nhiệt độ bằng làm mát và theo dõi nhiệt ở từng mốc lấy mẫu. Nạp bột màu từ từ vào chất lỏng đã trộn sẵn chất phân tán để bột được thấm ướt dần, không vón cục. Ở khâu hoàn thiện, pha loãng từ từ và khuấy đều để tránh sốc dung môi cục bộ.
Xử lý phía nguyên liệu
Nếu quy trình đã chuẩn mà lỗi vẫn còn, xem lại nguyên liệu. Chất phân tán (thuộc nhóm phụ gia khử bọt và phân tán) cần chọn đúng hệ, nước hay dung môi, vì cơ chế ổn định của hai hệ khác nhau, và đúng loại bột màu đang dùng, hữu cơ hay vô cơ, vì bề mặt hạt quyết định chất phân tán bám vào bằng cách nào. Lượng dùng tính theo diện tích bề mặt của bột màu, không theo khối lượng thuần túy: bột màu hữu cơ hạt nhỏ cần nhiều hơn bột màu vô cơ cùng khối lượng.
Bột màu đã xử lý bề mặt thường dễ phân tán hơn loại chưa xử lý, nên là phương án đáng cân nhắc khi nghiền mãi không đạt. Khi so sánh các loại, đội ngũ của bạn nên đọc trên TDS của bột màu hai chỉ tiêu là độ hấp thụ dầu và diện tích bề mặt, vì hai chỉ tiêu này cho biết lượng chất lỏng và chất phân tán cần để thấm ướt. Giá trị cụ thể lấy từ TDS của loại đang dùng, đối chiếu cùng phương pháp đo.
Cần cân nhắc đánh đổi: dư chất phân tán không cải thiện thêm mà có thể làm màng sơn giảm khả năng chống nước và tạo bọt khi sản xuất và thi công. Vì vậy lượng dùng nên xác định bằng thử nghiệm theo dải khuyến nghị của nhà cung cấp, sau đó đo lại độ mịn, làm phép thử chà xát và lưu mẫu.
Câu hỏi thường gặp
Làm sao biết bột màu đã phân tán đủ mịn?
Đo độ mịn bằng thước đo độ mịn và đối chiếu với yêu cầu trong tiêu chuẩn nội bộ của công thức, rồi xác nhận bằng phép thử chà xát và lưu mẫu. Độ mịn đạt nhưng vùng chà đậm màu hơn nghĩa là hạt vẫn kết tụ lại. Chỉ khi cả ba kết quả đều đạt mới coi là phân tán đủ.
Vì sao sơn để lâu bị nhạt màu và lắng đáy?
Thường do hạt bột màu kết tụ lại vì lớp ổn định không đủ giữ chúng tách xa. Đám hạt phát màu kém hơn hạt đơn và nặng hơn nên chìm xuống đáy. Chất phân tán không hợp với hệ nhựa hoặc dung môi, hay nhiệt độ lưu kho cao, đều làm hiện tượng này diễn ra nhanh hơn.
Bột màu hữu cơ có khó phân tán hơn bột màu vô cơ không?
Có, nhìn chung bột màu hữu cơ khó hơn. Hạt sơ cấp nhỏ, diện tích bề mặt lớn, giữ không khí trong khối kết và cần nhiều chất lỏng cùng chất phân tán hơn để thấm ướt. Mức độ khác nhau theo từng loại và xử lý bề mặt, nên cần đọc TDS của loại đang dùng.
Thêm chất phân tán càng nhiều có tốt hơn không?
Không. Chất phân tán chỉ cần đủ để phủ bề mặt hạt. Phần dư không cải thiện thêm mà có thể làm màng sơn giảm khả năng chống nước và tăng bọt. Lượng phù hợp phụ thuộc diện tích bề mặt bột màu và được xác định bằng thử nghiệm, tham chiếu khuyến nghị của nhà cung cấp.
Kết luận
Phân tán bột màu kém gồm hai lỗi riêng: hạt chưa được phá vỡ khi nghiền và hạt kết tụ lại sau nghiền. Mỗi lỗi có dấu hiệu, phép thử và cách xử lý riêng, nên cần phân biệt trước khi sửa công thức hay đổi nguyên liệu.
- Chưa phân tán thể hiện ở độ mịn không đạt ngay sau nghiền; kết tụ lại thể hiện ở màu nhạt, lệch tông hoặc lắng sau khi pha loãng hay lưu kho.
- Phân tán đi qua ba giai đoạn: thấm ướt, phá vỡ khối kết và ổn định hạt. Thiếu giai đoạn nào thì sửa đúng giai đoạn đó.
- Ba phép thử nhanh gồm đo độ mịn theo mốc thời gian, chà xát và thử pha loãng kèm lưu mẫu.
- Xử lý quy trình trước: tỷ lệ pha nghiền, tải bi, nhiệt độ, cách nạp liệu và pha loãng. Đổi chất phân tán hoặc bột màu sau cùng, theo TDS và thử nghiệm.
Vichem là đại lý phân phối chính hãng các sản phẩm phụ gia hóa chất đến từ các thương hiệu lớn như Covestro, Sinopec, Bühler,… tại thị trường Việt Nam.
Để biết thêm về sản phẩm, xin vui lòng liên hệ với chúng tôi thông qua các kênh sau:
- Hotline: 08 1790 1790
- Zalo OA: Vichem JSC
- Email: contact@vichem.vn
- LinkedIn: Vichem JSC
- Website: www.vichem.vn
- Facebook: Vichem JSC