选择塑料色粉时,先将色粉的耐热性与所用塑料的加工温度和停留时间对照,再检查迁移性以及对收缩的影响。色卡上的色相只是最后的条件。停留时间是指色粉在注塑机或挤出机中处于熔融塑料内的时间。迁移性是指色粉向制品表面渗出的程度。
塑料色粉选错,制品会在哪里出问题
由色粉引起的缺陷往往暴露得较晚:试样合格,但正式生产的批次或已入库的产品才出现色差。在塑料和色母粒工厂中,最常见的有以下四种。
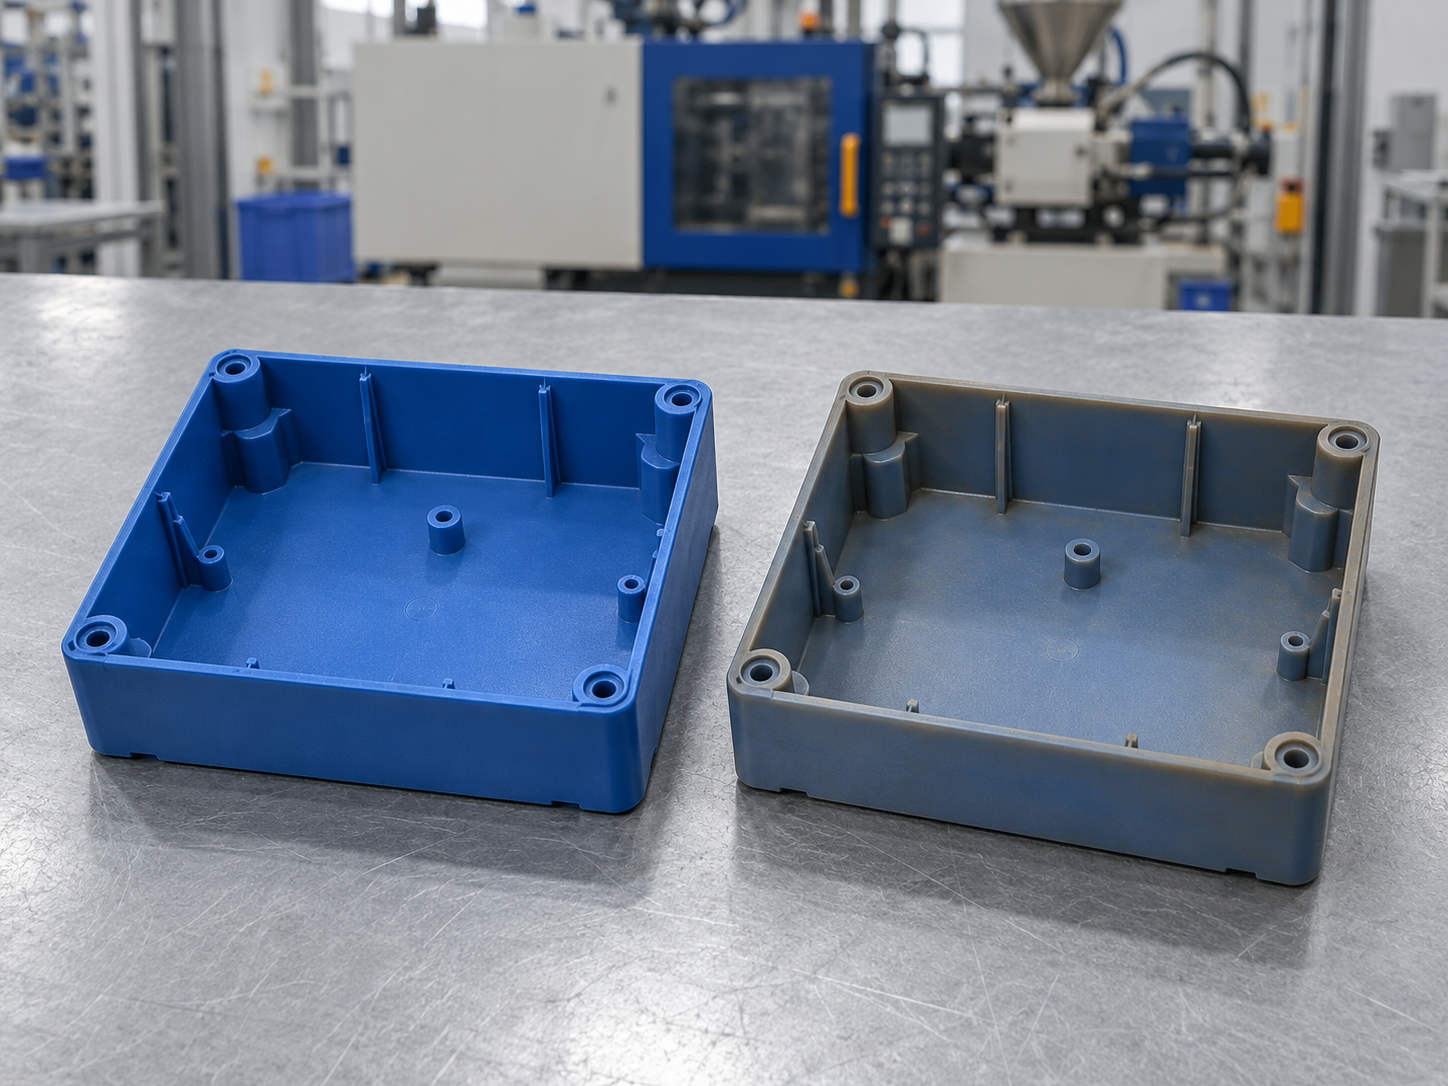
第一种是高温加工时的变色和发暗。色粉分子在熔融塑料中发生部分分解,色相偏向棕色或灰色,着色强度下降。注塑出的制件形状没有问题,但颜色已不符合标准色。
第二种是批次之间的色差。配方相同、设定温度相同,但由于注塑周期变化、停机或换模,塑料在料筒内的停留时间不同。接近耐热极限的色粉,在停留时间较长的批次中分解更多,颜色随之改变。
第三种是向接触物迁移变色。一部分色粉溶于塑料或增塑剂,并渗出到表面,沾污包装、织物或相邻摆放的其他零件。这类问题通常要在仓储一段时间后,或制品在使用中受热时才显现。
第四种是注塑件翘曲。部分有机色粉会影响半结晶塑料的结晶过程,使制件各区域的收缩不均匀。更换颜色而配方其他部分不变时,制件尺寸仍可能出现偏差。
这四种缺陷的根源相同:选色粉时只看色相,没有依据生产线的实际加工条件。
选择塑料色粉的 4 项决定性标准
耐热性与加工温度的对照
色粉在高温下褪色有两种机理。第一种是色粉分子发生热降解,发色的化学键断裂,生成颜色不同的产物。第二种是色粉溶解于熔融塑料:色粉晶体溶出,有效粒径改变,进而使色相和遮盖力变化,冷却时还可能重新结晶。
因此,耐热数值只有同时附带两个条件才有意义:试验所用的塑料种类和试验中的停留时间。同一种色粉,停留时间短时合格,停留时间长时可能失效。色粉浓度以及是否添加 TiO₂ 也会使结果不同,所以供应商提供的数据只是参考点,仍需在您自己的设备上复测。
与塑料种类的相容性
工程塑料的加工温度通常高于聚烯烃,因此适用于聚烯烃的色粉未必能满足工程塑料的耐热要求。这就是为什么一张通用于所有塑料的色卡容易导致失误。
除温度外,还有化学相互作用。部分色粉会在特定塑料中发生反应或溶解,部分塑料含有添加剂或官能团,会使色粉变色。配方中的稳定剂、阻燃剂、填料也可能在加工温度下影响色粉。因此,相容性必须按具体的色粉与塑料组合来确认,并包含正在使用的添加剂。
迁移性
迁移发生在色粉部分溶于塑料或增塑剂,并扩散到表面时。分子较小、在塑料基体中溶解度高的色粉,通常比溶解度低的色粉更容易迁移。软质塑料、增塑剂含量高的塑料,以及接触油类或溶剂的制品,会使这一现象更明显。
其后果是色粉沾染接触物,或一段时间后表面出现色粉粉霜。对需要与其他货物接触的产品,应在选型阶段就考察色粉在所用塑料中的迁移性,而不是等客户反馈。
对收缩和翘曲的影响
在半结晶塑料中,晶体由塑料逐渐冷却形成。部分有机色粉的颗粒表面起到晶核的作用:有它们存在时,塑料结晶更快,且结晶方向不同。结晶程度和排列方向直接影响收缩,因此制件在流动方向和横向上的收缩可能不一致。
结果是翘曲,尤其出现在平板件、薄壁件或长尺寸件上。无定形塑料受这一影响较小。对于公差要求严格的注塑件,必须用实际模具试压,比较有色样品与无色基础样品的尺寸。
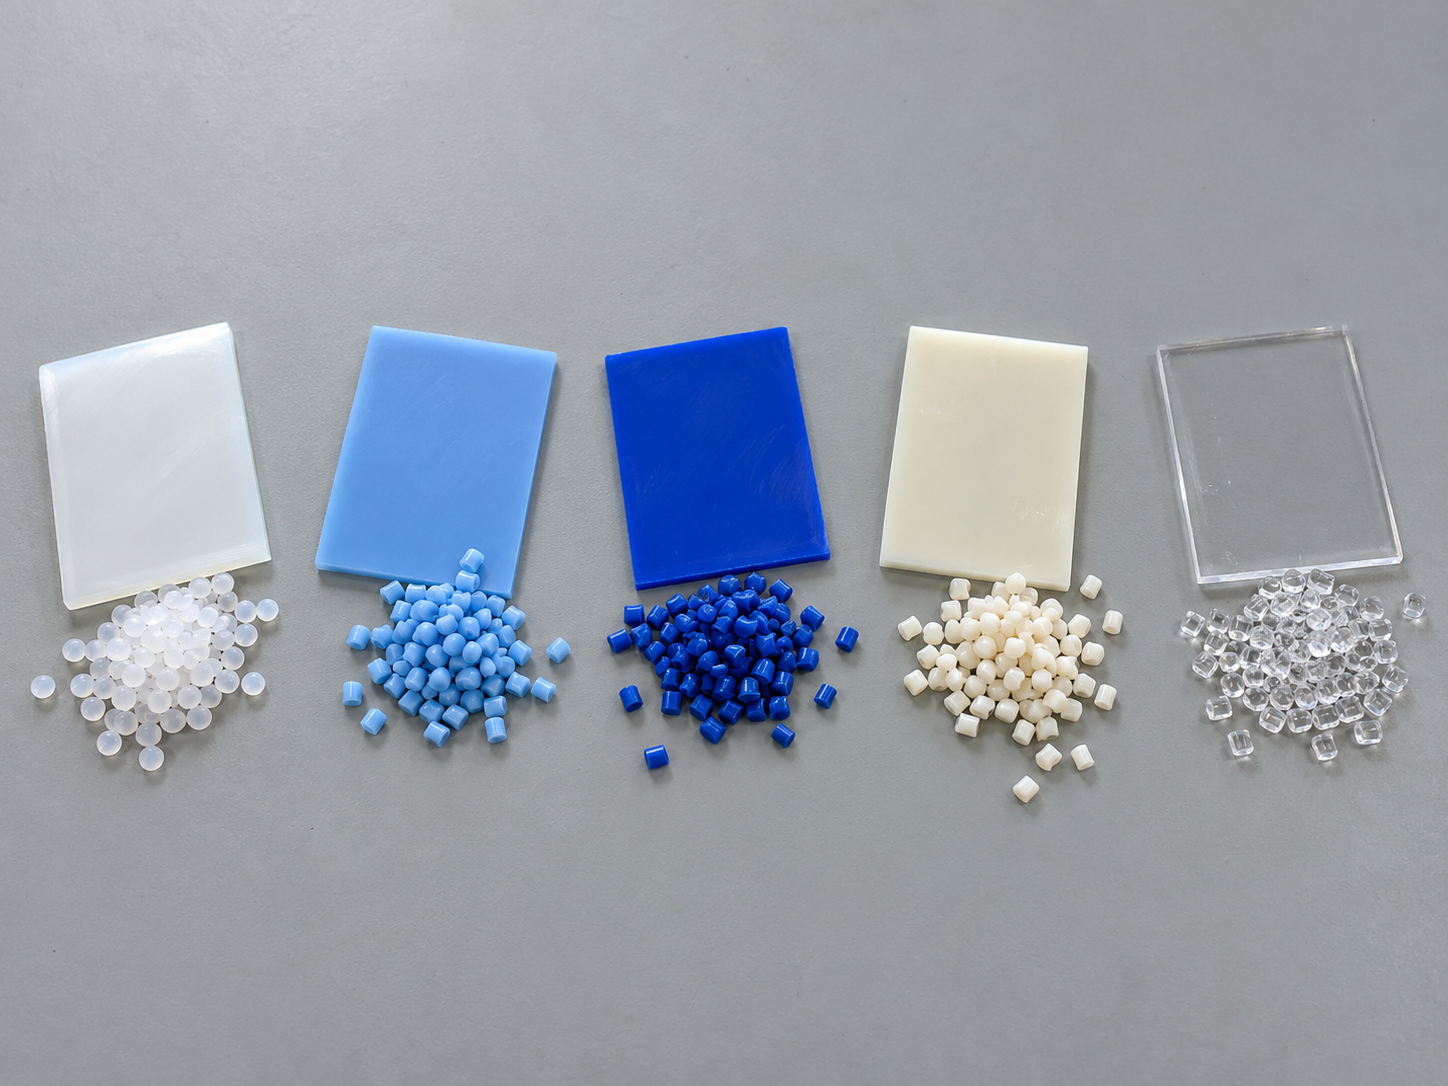
如何将色粉与您的塑料生产线对照
第 1 步:记录塑料种类、加工方式(注塑、挤出、吹膜、色母粒)、实际温度和停留时间
为每条生产线建立一张简表:基体塑料种类、加工方式、料筒和模头处实测的温度,以及停留时间。由于螺杆摩擦,设定温度与塑料实际温度可能不同,所以应采用实测数值。
再补充最坏情况:停机或低速生产周期时的最长停留时间。对于色母粒,还要记录粒子中的色粉浓度,因为高浓度色粉的耐热表现与后道工序稀释后不同。同时记录正在使用的回料比例。
第 2 步:阅读 TDS:在哪种塑料中、停留多长时间下的耐热性,以及迁移性、耐光性
在 TDS 上,耐热性必须连同试验所用塑料和试验停留时间一起阅读。如果 TDS 没有写明这两个条件,请先向供应商询问,再与您的生产线对照。接着按相应塑料种类阅读迁移性和耐光性,因为这两项指标同样与试验基体塑料相关。
纸面对照之后,试着让塑料在机内停留得比平时更久:让设备低速运行或短暂停机后继续注塑,再将颜色与正常周期的样品比较。如果颜色明显偏差,说明该色粉在这条生产线上没有足够的安全裕度。
第 3 步:选择类别:需要高耐热和遮盖力时选无机色粉;需要鲜艳色彩和高着色强度时选有机色粉,并重点检查耐热与翘曲
当生产线在高温下运行并且需要良好遮盖力时,无机色粉较为合适。有机色粉色彩鲜艳、着色强度高,但需要按上述各项,仔细检查随停留时间变化的耐热性、迁移性和翘曲。
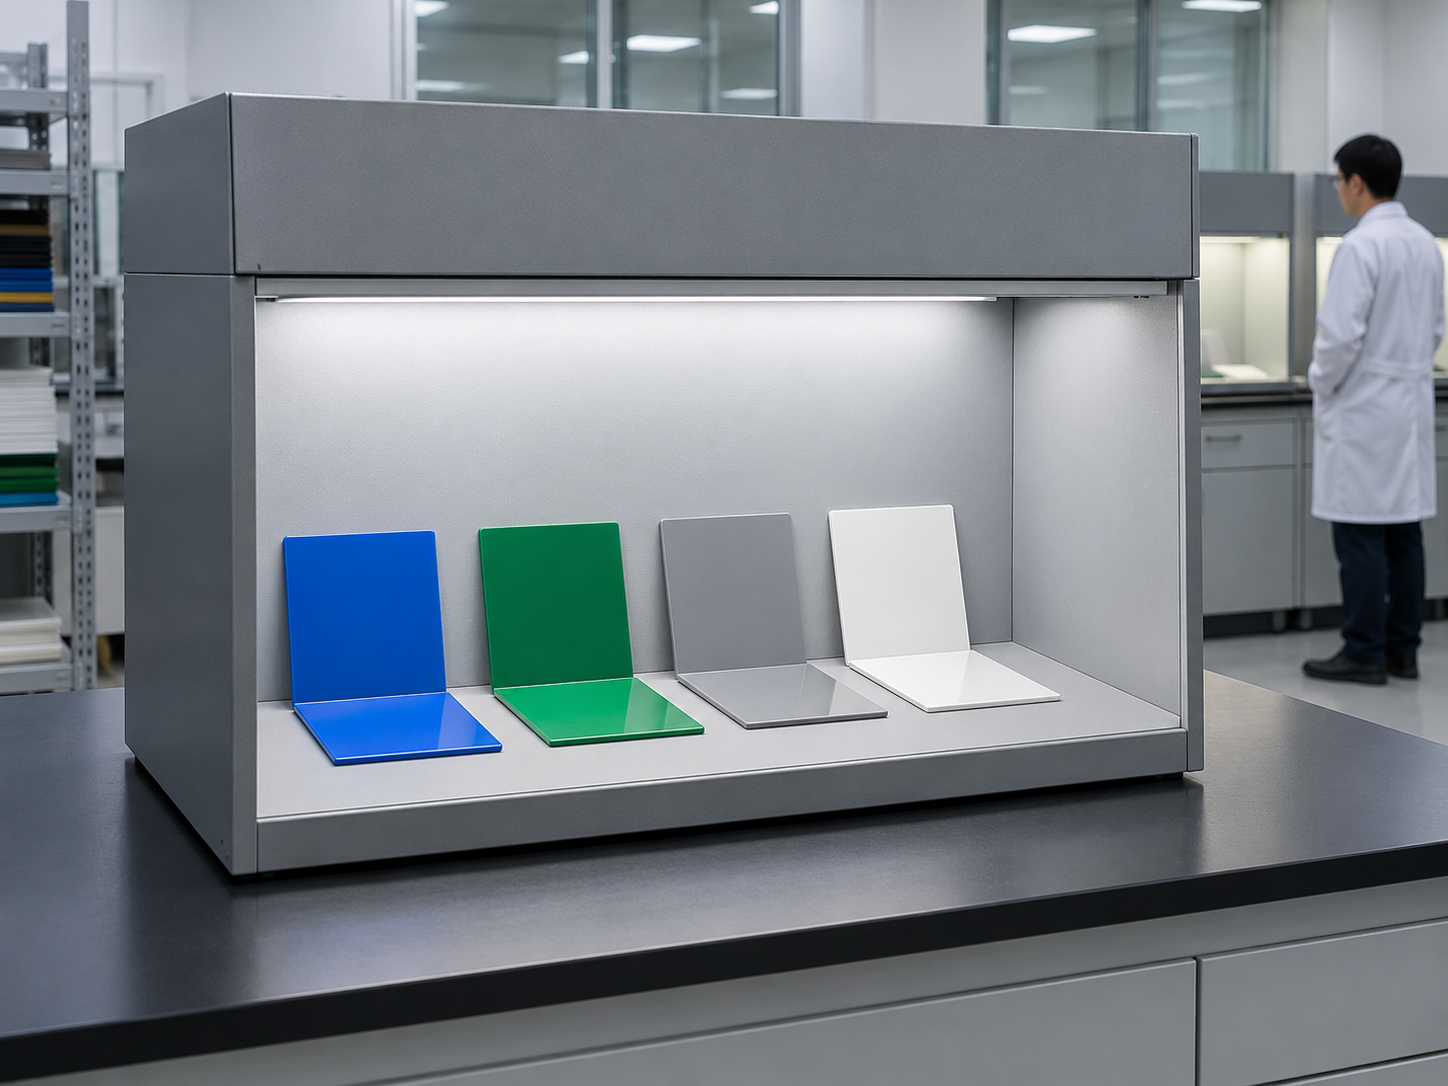
无论哪一类,工厂都可以参考 Vichem 分销的 Hangzhou Zealan Chemical 塑料用有机色粉和无机色粉,并按第 2 步,用每批附带的 TDS 进行对照。最终结果仍需在您自己的设备和塑料上试压,并将样品与标准样一起放入对色灯箱比色。
选择塑料色粉的常见错误
只看耐热数值,不看试验塑料和停留时间。 TDS 上的一个数字,可能是在与您的生产线完全不同的塑料和停留时间下测得的。结果是试样合格,而投入生产后颜色发暗。
把用于 PE 的色粉用到工程塑料上。 工程塑料加工温度更高,部分色粉还会与基体塑料发生反应。惯用于聚烯烃的色粉,在换用其他塑料之前,需要通过 TDS 和试压重新确认。
忽略回料再利用。 回料已经历过一次热加工,其中的色粉已多承受了一段停留时间。混入新批次后,总受热时间增加,颜色可能在多次回收中逐渐偏移。回料比例需要纳入机内停留试验。
只试压一个周期。 在标准周期下压一次样品,无法暴露由停留时间造成的分解,也看不出仓储后的迁移现象。应同时试验长周期,并在一段时间后跟踪样品。
常见问题
哪类 plastic pigments 耐高温?
无机色粉的耐加工温度通常优于大部分有机色粉。但每一种的耐热能力取决于试验所用塑料和停留时间。请阅读对应色粉的 TDS,与生产线的实际温度对照,然后试压。
注塑时塑料色粉变色是什么原因?
最常见的原因是塑料在料筒内停留过久或温度过高,使色粉分解或溶解。塑料实际温度、停机时的停留时间和回料都有影响。请先检查这三个因素,再与 TDS 上的数据对照。
涂料用色粉可以用于塑料吗?
不宜默认可以。涂料用色粉是按干燥漆膜的条件选择的,而塑料需要承受熔融加工温度以及在机内的停留时间。只有当 TDS 确认其在您所用塑料中的耐热性,并且试压后颜色和迁移性合格时,才可使用。
结论
选择塑料色粉应从生产线的真实加工条件出发,其次才是色相。耐热性、与塑料的相容性、迁移性以及对收缩的影响,是需要按此顺序检查的四项标准。
- 记录每条生产线实际的温度和停留时间,包括最坏情况。
- 在 TDS 上阅读耐热性时,连同试验塑料和停留时间一起看。
- 试验比平时更长的机内停留,并计入回料比例。
- 无机色粉适用于高温和遮盖;有机色粉色彩鲜艳,需额外检查耐热和翘曲。
- 对于半结晶塑料,用实际模具试压,检查收缩。
Vichem 是越南市场上科思创(Covestro)、中石化(Sinopec)、布勒(Bühler)等国际知名品牌化学助剂产品的经销商。
如需了解更多产品信息,欢迎通过以下渠道联系我们:
- 热线:08 1790 1790
- Zalo OA:Vichem JSC
- 邮箱:contact@vichem.vn
- LinkedIn:Vichem JSC
- 网站:www.vichem.vn
- Facebook:Vichem JSC