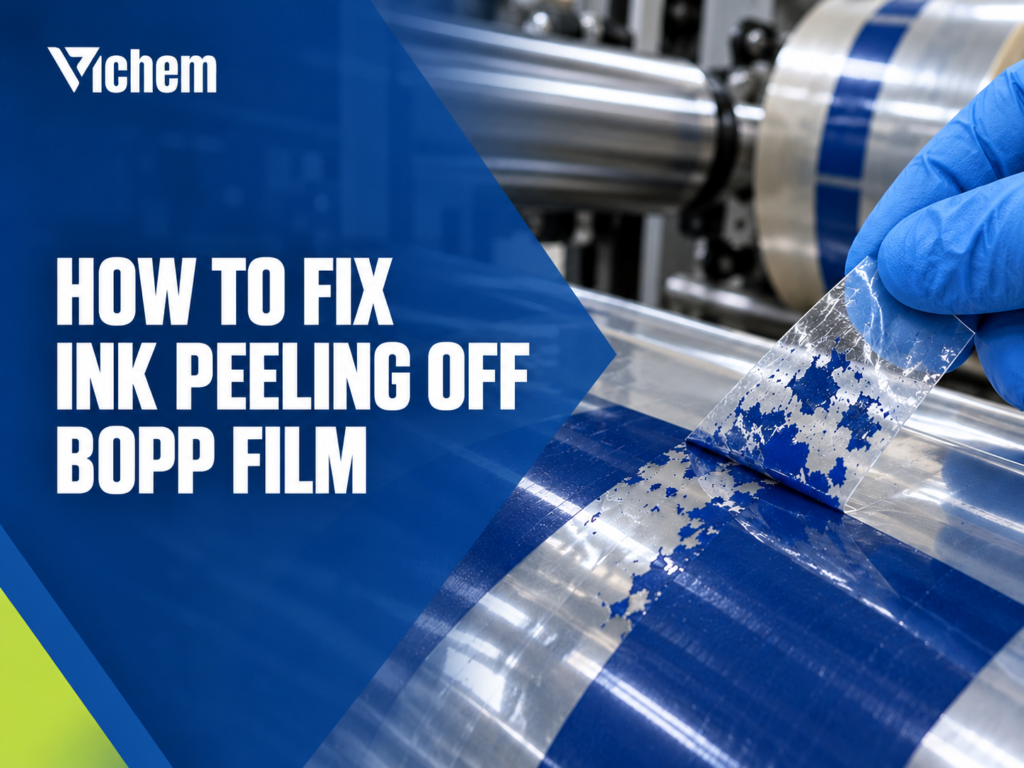
Mực flexo bong khỏi màng BOPP vì bề mặt màng không phân cực, năng lượng bề mặt thấp, nên mực không trải đều và không tạo được liên kết với nền. Xử lý corona nâng năng lượng bề mặt, nhưng hiệu lực giảm dần theo thời gian lưu kho. Trước khi đổi nhựa cho mực in flexo, hãy đo năng lượng bề mặt màng bằng bút dyne và kiểm tra tuổi màng tính từ lúc corona.
Bong khi in và bong sau ghép là hai lỗi khác nhau
Cả hai đều được gọi chung là "mực bị bong", nhưng xảy ra ở hai điểm khác nhau của quy trình và cần hai hướng xử lý khác nhau. Sửa sai hướng sẽ tốn nhiều lô thử mà lỗi vẫn còn.
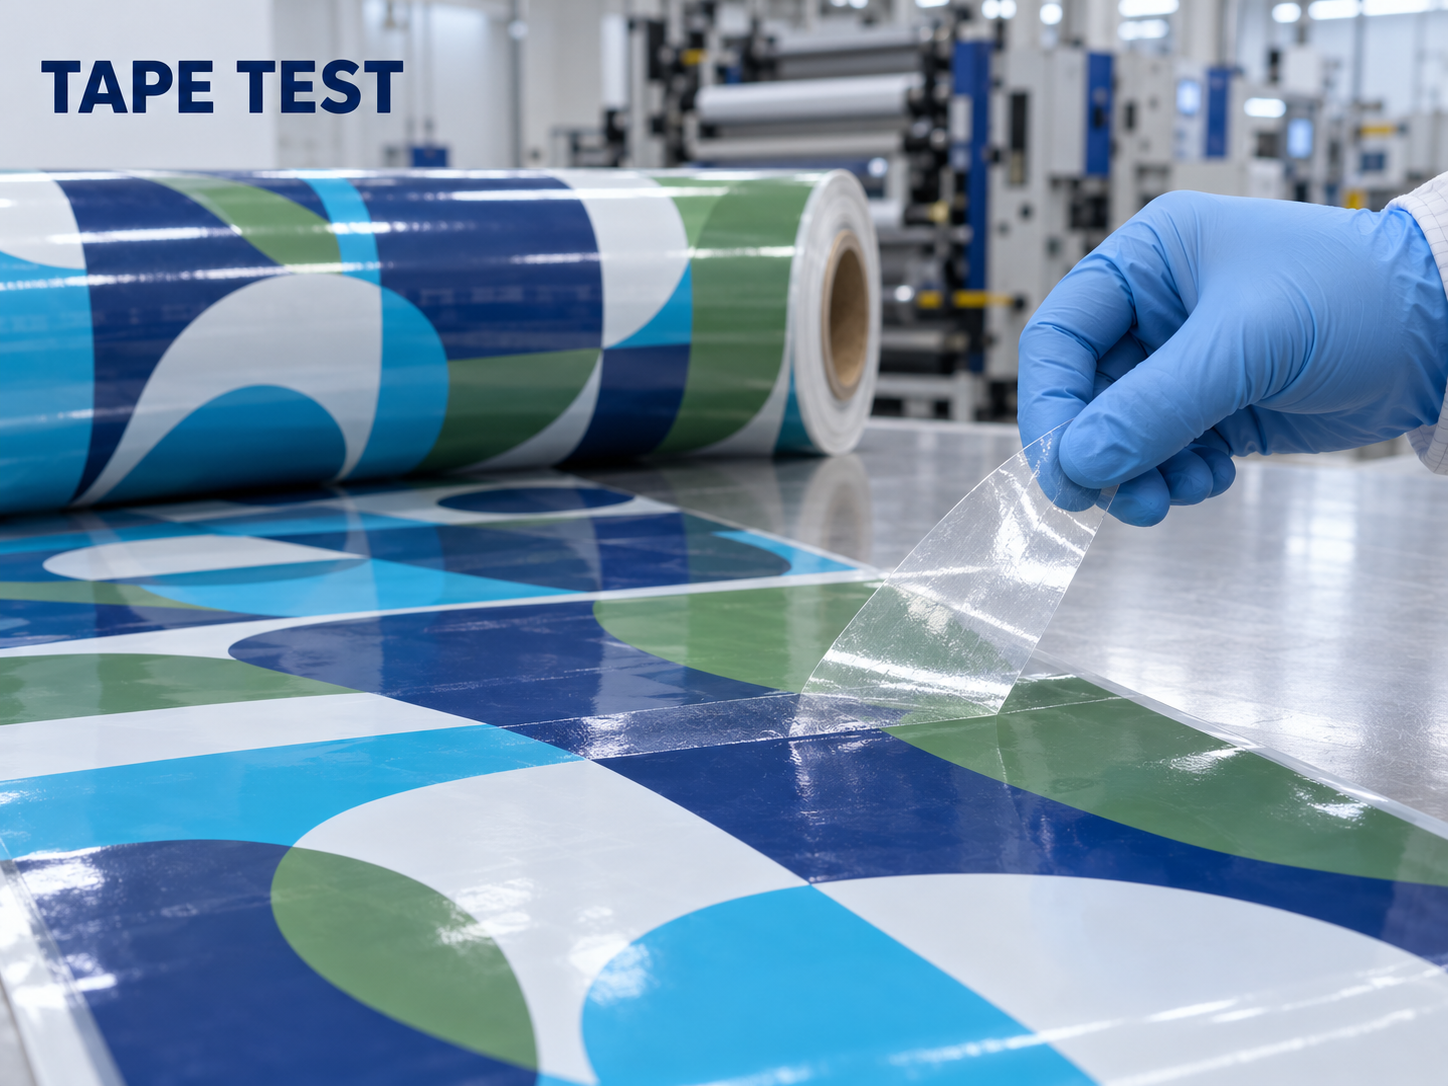
Bong ngay sau in là lớp mực chưa bám nền từ lúc ra khỏi buồng sấy. Dấu hiệu thường gặp: dán băng keo lên mẫu vừa in rồi giật ra, mực theo băng keo bong gần hết; mực co cụm hoặc tạo lỗ kim trên vùng in mảng; mép vùng in bị rách răng cưa. Nguyên nhân nằm ở giao diện mực và màng: năng lượng bề mặt màng thấp, hiệu lực corona đã suy giảm, hoặc bề mặt bị che bởi phụ gia di chuyển ra từ khối màng. Dung môi chưa bay hết cũng làm lớp mực mềm và dễ tách.
Bong sau ghép hoặc sau lưu kho là trường hợp mẫu vừa in vẫn đạt thử băng keo, nhưng lớp mực tách khỏi màng sau khi ghép với màng khác, sau thời gian nằm kho, hoặc sau công đoạn gia nhiệt. Lúc này liên kết ban đầu có thể đã đủ cho thử nghiệm nhanh nhưng không đủ chịu lực bóc của lớp keo ghép. Khi lực bám của keo ghép vào mực lớn hơn lực bám của mực vào màng, mực bị kéo theo màng ghép. Dung môi dư trong lớp mực và khả năng chịu nhiệt của mực in flexo ở công đoạn ghép hoặc hàn cũng ảnh hưởng đến kết quả.
Cách phân biệt nhanh là thử băng keo ở ba thời điểm: ngay sau in, sau thời gian lưu mẫu, và sau ghép. Bong ngay sau in thường dẫn về xử lý màng và độ khô của mực. Bong sau ghép cần xét thêm tương thích giữa mực và keo ghép, lượng dung môi dư và điều kiện gia nhiệt. Mẫu đạt ở thời điểm đầu nhưng hỏng ở thời điểm sau cho biết lỗi đã chuyển sang nhóm thứ hai.
Vì sao màng BOPP không giữ được mực
BOPP là polypropylene kéo giãn hai chiều, thuộc nhóm polyolefin. Mạch polymer chỉ gồm liên kết carbon và hydro, không mang nhóm chức phân cực nào. Hệ quả là năng lượng bề mặt của màng rất thấp, và bề mặt gần như không có điểm để mực bám vào.
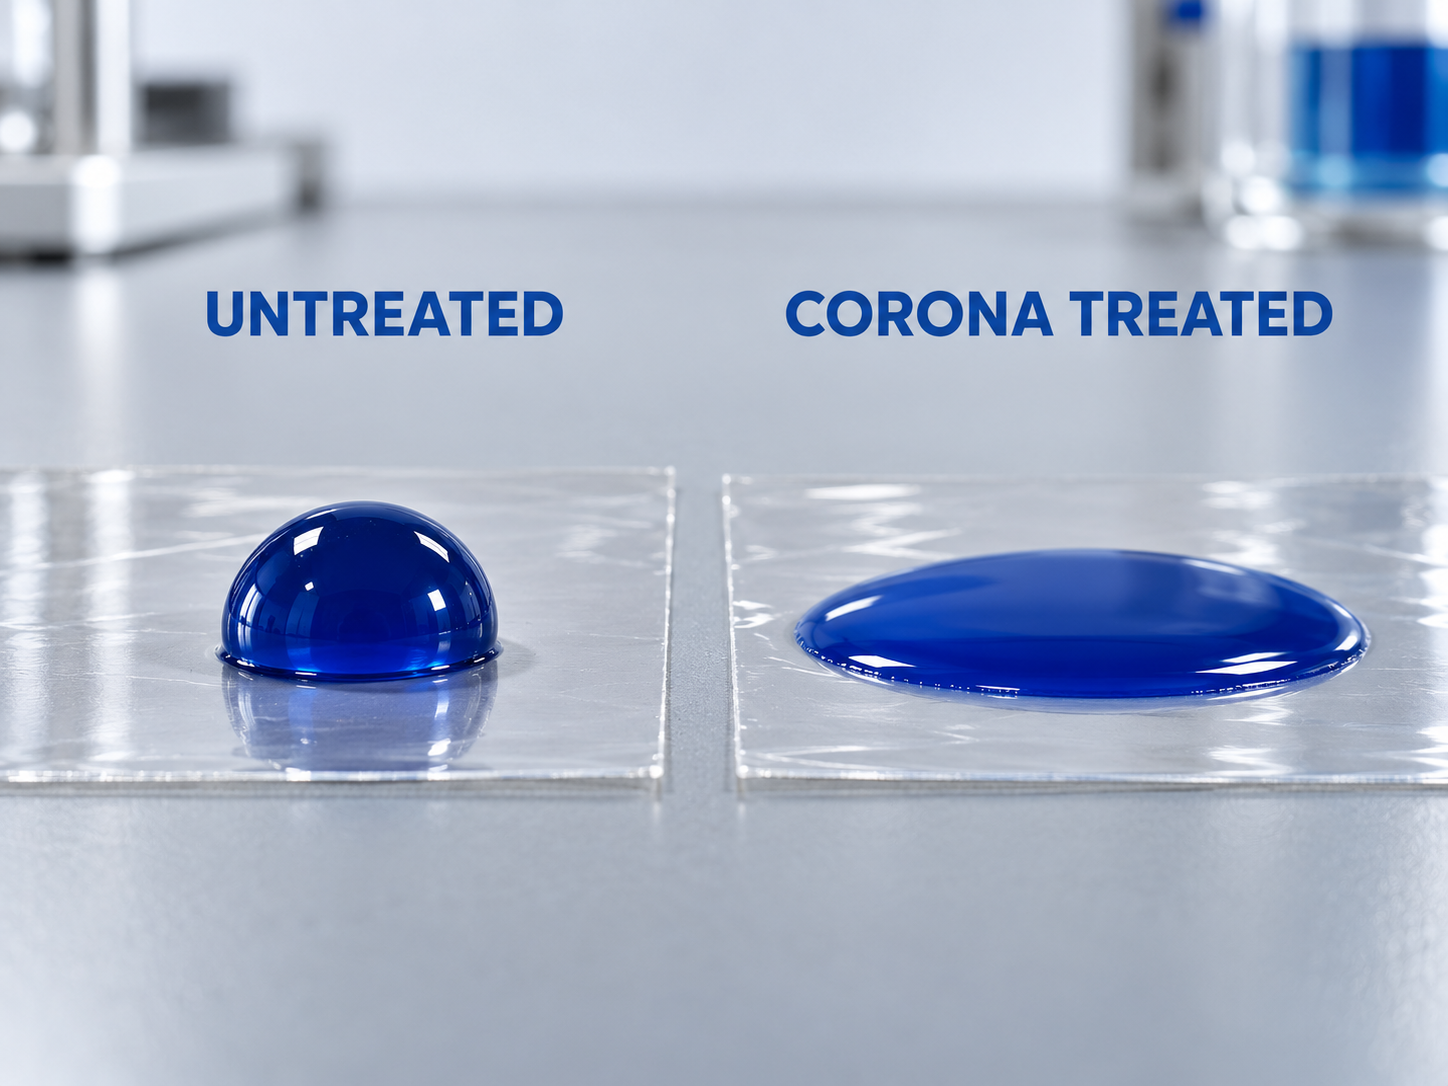
Điều kiện đầu tiên để mực bám là mực phải thấm ướt nền. Mực thấm ướt khi năng lượng bề mặt của nền cao hơn sức căng bề mặt của mực. Nếu nền thấp hơn, mực co lại thành giọt, tạo lỗ kim, vân cam hoặc mảng in không đều. Điều kiện thứ hai là sau khi thấm ướt, binder trong mực phải tạo được tương tác với bề mặt, qua lực phân cực hoặc liên kết hydro. Nền polyolefin không phân cực thì điều kiện thứ hai gần như không có cơ hội xảy ra nếu chưa xử lý.
Xử lý corona giải quyết vấn đề này ở phía màng. Phóng điện cao áp oxy hóa lớp bề mặt rất mỏng và tạo ra các nhóm chứa oxy như hydroxyl, carbonyl, carboxyl. Các nhóm phân cực này nâng năng lượng bề mặt và tạo điểm neo cho binder.
Vấn đề là hiệu quả của corona không giữ nguyên. Các nhóm phân cực quay dần vào khối polymer, các đoạn mạch ngắn bị oxy hóa di chuyển đi, và phụ gia trong màng thoát ra bề mặt, che các nhóm vừa tạo. Vì vậy hiệu lực corona giảm dần theo thời gian lưu kho. Tốc độ suy giảm phụ thuộc loại màng, hệ phụ gia, mức xử lý ban đầu và điều kiện kho. Một cuộn đạt yêu cầu ngày hôm nay có thể không đạt sau thời gian nằm kho, dù mực không đổi.
Phía mực, binder giữ vai trò cầu nối. Trong mực in flexo hệ dung môi, binder phải tan được trong dung môi của hệ để mực có độ nhớt và độ ổn định in. Đồng thời binder phải bám được lên nền ít phân cực, cả khi nền đã corona lẫn khi hiệu lực corona đã giảm. Hai yêu cầu này kéo về hai hướng. Binder phân cực mạnh dễ tan và tương tác tốt với bề mặt đã oxy hóa nhưng thấm ướt nền thấp năng lượng kém hơn. Binder gần với nền về độ phân cực thì ngược lại. Vì vậy độ bám dính mực trên màng nhựa là kết quả phối hợp giữa mức xử lý bề mặt, sức căng bề mặt của mực và đặc tính của binder, không thể quy cho riêng một yếu tố.
Cách xác định nguyên nhân trong trường hợp của bạn
Trước khi đổi mực, cần biết lỗi nằm ở màng hay ở mực. Hai phép kiểm tra dưới đây làm được ngay tại xưởng in.
Đo năng lượng bề mặt bằng bút dyne trước khi in
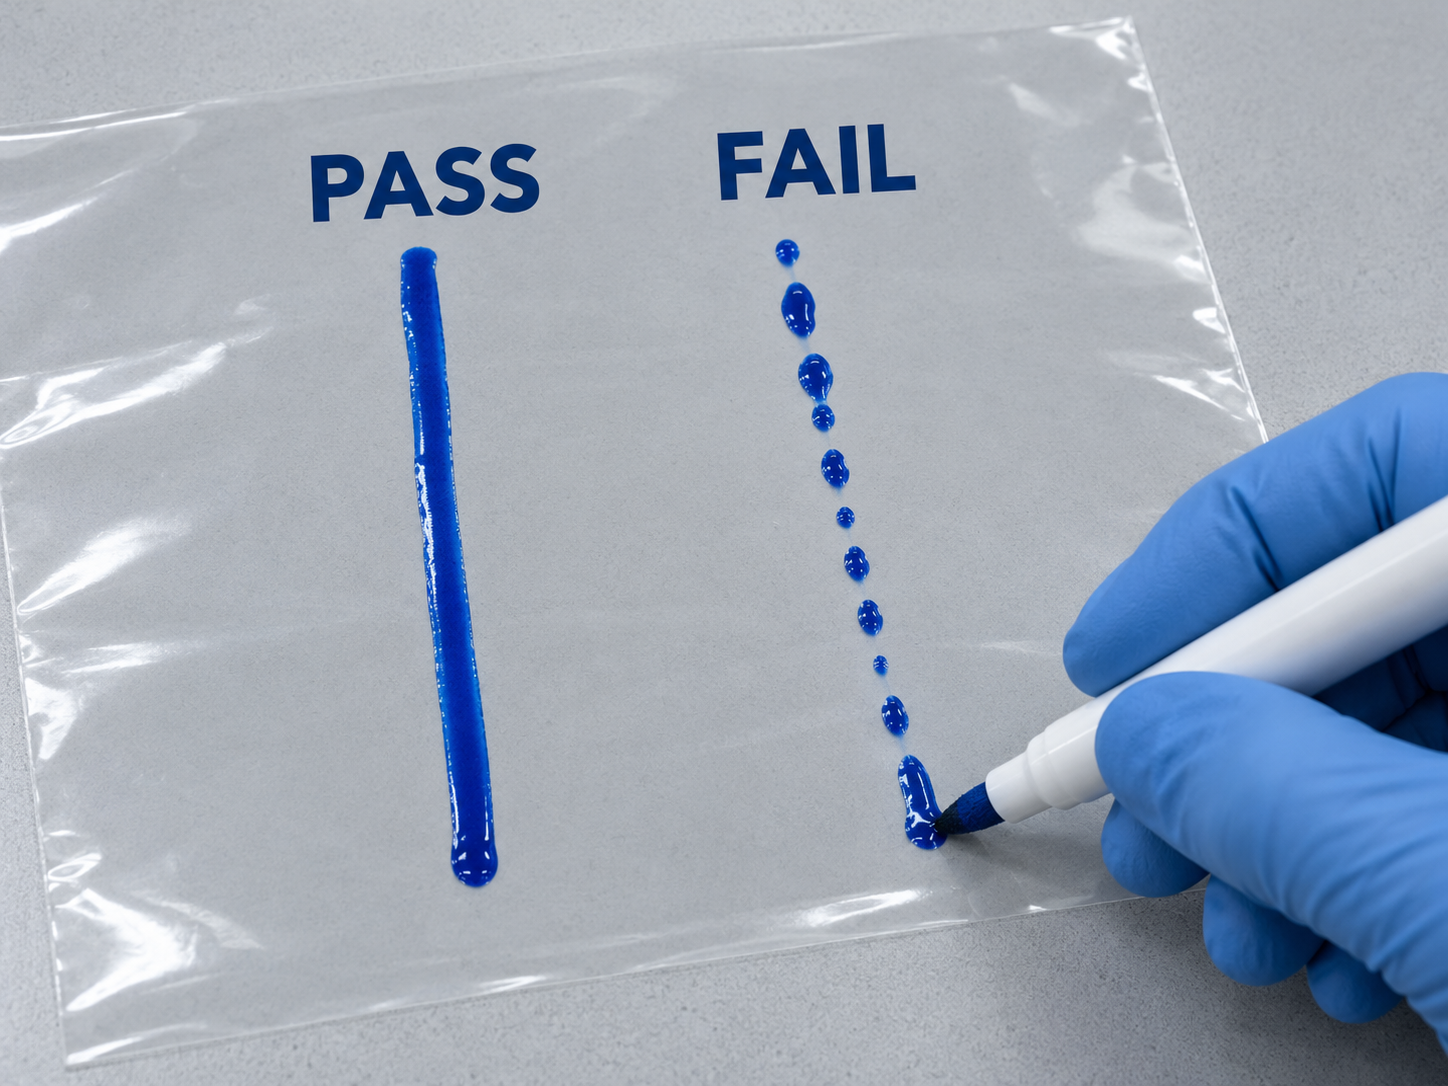
Bút dyne chứa dung dịch có sức căng bề mặt định sẵn, ghi theo đơn vị dyne/cm. Kẻ một vệt lên mặt màng định in. Nếu vệt giữ liền mạch trong khoảng thời gian hãng bút quy định, năng lượng bề mặt của màng không thấp hơn mức của bút. Nếu vệt co lại thành hạt hoặc đứt đoạn, bề mặt thấp hơn mức đó. Thử lần lượt các bút có mức khác nhau để khoanh vùng giá trị.
Một số lưu ý khi đo:
- Đo đúng mặt định in, vì màng có thể chỉ được corona một mặt.
- Đo nhiều vị trí: đầu cuộn, cuối cuộn, giữa và hai mép khổ màng, vì corona có thể không đều theo chiều ngang.
- Giữ đầu bút sạch, tránh chạm tay vào bề mặt màng trước khi đo.
- Mức dyne cần đạt tùy thuộc sức căng bề mặt của mực đang dùng. Đối chiếu với tài liệu kỹ thuật của mực và khuyến nghị của nhà cung cấp màng, không lấy một con số chung cho mọi hệ.
Dyne thấp ở cuộn chưa in cho thấy nguyên nhân nằm ở màng, và không nên đổi mực khi chưa xử lý điều này.
Kiểm tuổi màng và điều kiện lưu kho từ lúc corona đến lúc in
Ghi lại các mốc sau cho từng cuộn bị lỗi: ngày sản xuất màng, ngày corona, ngày đưa lên máy in. Cần biết corona được thực hiện nội tuyến ở nhà cung cấp màng hay tại máy in của mình, vì điều này quyết định khoảng thời gian màng phải chờ.
Ghi thêm điều kiện kho: nhiệt độ, độ ẩm, cuộn còn nguyên bao gói hay đã mở, và vị trí cuộn trong kho. Phụ gia di chuyển ra bề mặt chịu ảnh hưởng của các điều kiện này.
Sau đó so sánh dyne giữa cuộn mới và cuộn đã lưu kho cùng loại màng. Dyne giảm rõ theo tuổi màng cho thấy cần rút ngắn thời gian lưu hoặc corona lại. Dyne vẫn đạt mà mực vẫn bong thì hướng kiểm tra chuyển sang phía mực: độ khô, dung môi dư, tương thích với keo ghép, và nhóm nhựa binder.
Cách khắc phục
Xử lý phía màng — corona lại, rút ngắn thời gian lưu
Nếu màng đã lưu kho lâu và dyne giảm, corona lại ngay trước khi in là hướng đơn giản nhất khi máy in có bộ corona nội tuyến. Sau khi xử lý, đo lại bằng bút dyne trước khi chạy để xác nhận bề mặt đã đạt mức cần dùng. Kiểm tra điện cực, công suất và khoảng cách điện cực với màng, vì điện cực bẩn hoặc lệch gây xử lý không đều ngang khổ.
Xử lý quá mức cũng gây hại. Bề mặt bị oxy hóa quá sâu tạo lớp yếu, mực bám lên lớp này nhưng cả lớp bong ra cùng mực khi thử băng keo. Vì vậy cần tăng công suất theo từng bước và đo lại sau mỗi bước.
Về lưu kho, rút ngắn thời gian từ corona đến in bằng cách đặt màng theo kế hoạch in, dùng cuộn cũ trước, giữ cuộn còn bao gói trong kho có nhiệt độ ổn định. Với cuộn đã lưu lâu, đo dyne trước khi lên máy thay vì dựa vào ngày sản xuất.
Xử lý phía mực — chọn nhóm nhựa binder bám được nền ít phân cực
Khi màng đã đạt dyne mà mực vẫn bong, binder là yếu tố cần xem xét. Với mực in flexo hệ dung môi, ba nhóm nhựa có thể đưa vào thử là nhựa acrylic hệ dung môi, nhựa urethane hệ dung môi và nhựa vinyl acrylic copolymer. Nhựa acrylic cho mực in và nhựa PU cho mực in khác nhau về cấu trúc mạch, nên khác nhau về độ phân cực, độ tan trong dung môi và cách phối hợp với nhựa còn lại trong hệ.
Khi chọn nhựa cho mực in flexo, đọc các chỉ tiêu trên TDS của từng mã đang xét: độ tan và tương thích với dung môi của hệ, hàm lượng rắn, độ nhớt dung dịch, ứng dụng nền được nhà cung cấp nêu và khả năng phối hợp với nhựa khác. Nếu mực phải qua công đoạn ghép hoặc hàn, đối chiếu thêm dữ liệu chịu nhiệt mà TDS hoặc nhà cung cấp công bố. Chỉ tiêu nào TDS không ghi thì cần hỏi nhà cung cấp, không tự suy đoán.
Không nhóm nhựa nào phù hợp với mọi vật liệu nền. Màng BOPP của các nhà sản xuất khác nhau về lớp xử lý và hệ phụ gia, nên kết quả chỉ có giá trị khi thử trực tiếp trên màng đang dùng. Quy trình thử: in mẫu ở mức dyne thực tế của xưởng, thử băng keo ngay sau in, sau thời gian lưu mẫu và sau ghép, rồi so sánh các nhóm nhựa trong cùng điều kiện.
Câu hỏi thường gặp
Màng BOPP đã corona để được bao lâu thì hết hiệu lực?
Không có mốc thời gian cố định cho mọi loại màng. Tốc độ suy giảm phụ thuộc hệ phụ gia, mức xử lý ban đầu và điều kiện kho. Cách làm chắc chắn là đo dyne của cuộn thực tế trước khi in, và ghi lại diễn biến theo ngày để biết màng của bạn mất hiệu lực nhanh đến đâu.
Bao nhiêu dyne thì đủ để in flexo trên BOPP?
Mức đủ phụ thuộc vào mực đang dùng. Năng lượng bề mặt màng cần cao hơn sức căng bề mặt của mực, và còn dư để bù phần suy giảm khi lưu kho. Giá trị cụ thể nên lấy từ tài liệu kỹ thuật của mực và khuyến nghị của nhà cung cấp màng, sau đó xác nhận bằng thử bám dính.
Có cần dùng primer cho màng BOPP không?
Không có câu trả lời chung. Nếu màng đạt dyne và mực qua được thử băng keo sau in, sau lưu và sau ghép thì chưa cần thêm lớp trung gian. Khi đã xử lý màng và rà lại binder mà mực vẫn bong, primer là hướng cần xem xét, kèm thử tương thích với mực và keo ghép.
Kết luận
Mực flexo bong khỏi màng BOPP khi năng lượng bề mặt màng không đủ để mực thấm ướt và tạo liên kết. Nguyên nhân thường gặp là corona suy giảm theo thời gian lưu. Chỉ khi màng đã đạt mức dyne cần thiết mà mực vẫn bong thì mới nên chuyển sang xem xét binder.
- Phân biệt bong ngay sau in với bong sau ghép hoặc sau lưu kho bằng thử băng keo ở ba thời điểm, vì mẫu đạt thử băng keo ngay sau in vẫn có thể hỏng sau ghép.
- Đo dyne nhiều vị trí trên cuộn trước khi in và ghi lại ngày corona.
- Corona lại theo từng bước, tránh xử lý quá mức.
- Chọn nhóm nhựa binder theo chỉ tiêu trên TDS và thử trực tiếp trên màng đang dùng.
Vichem là đại lý phân phối chính hãng các sản phẩm phụ gia hóa chất đến từ các thương hiệu lớn như Covestro, Sinopec, Bühler,… tại thị trường Việt Nam.
Để biết thêm về sản phẩm, xin vui lòng liên hệ với chúng tôi thông qua các kênh sau:
- Hotline: 08 1790 1790
- Zalo OA: Vichem JSC
- Email: contact@vichem.vn
- LinkedIn: Vichem JSC
- Website: www.vichem.vn
- Facebook: Vichem JSC